линия замерзания при экструзии плёнки методом надувания
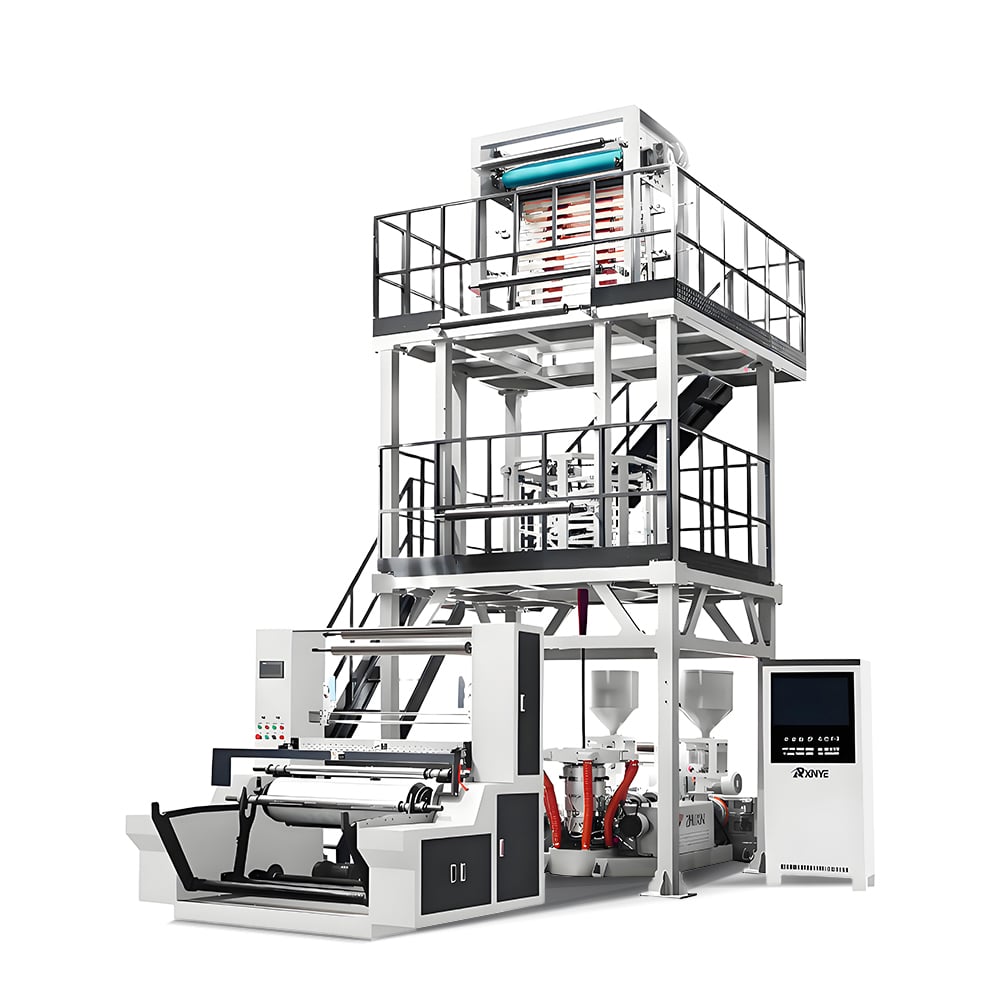
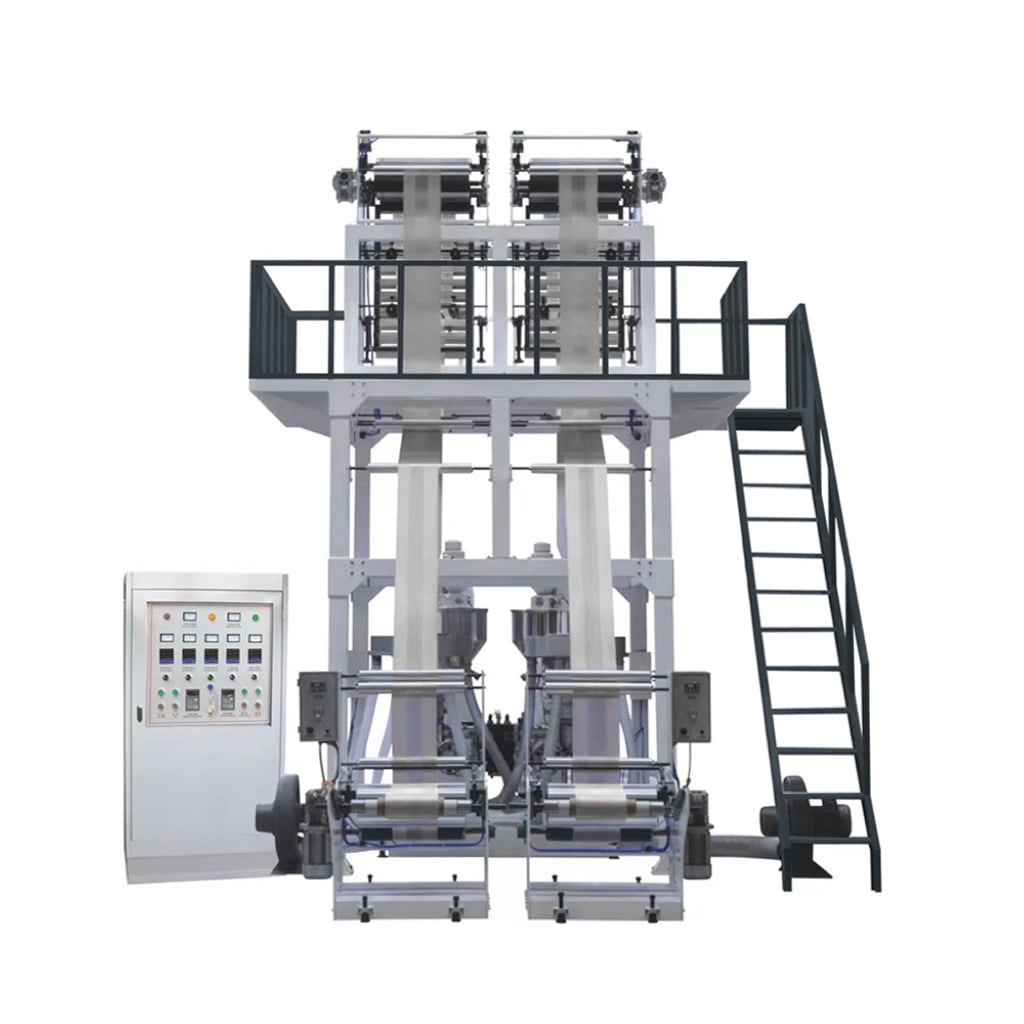
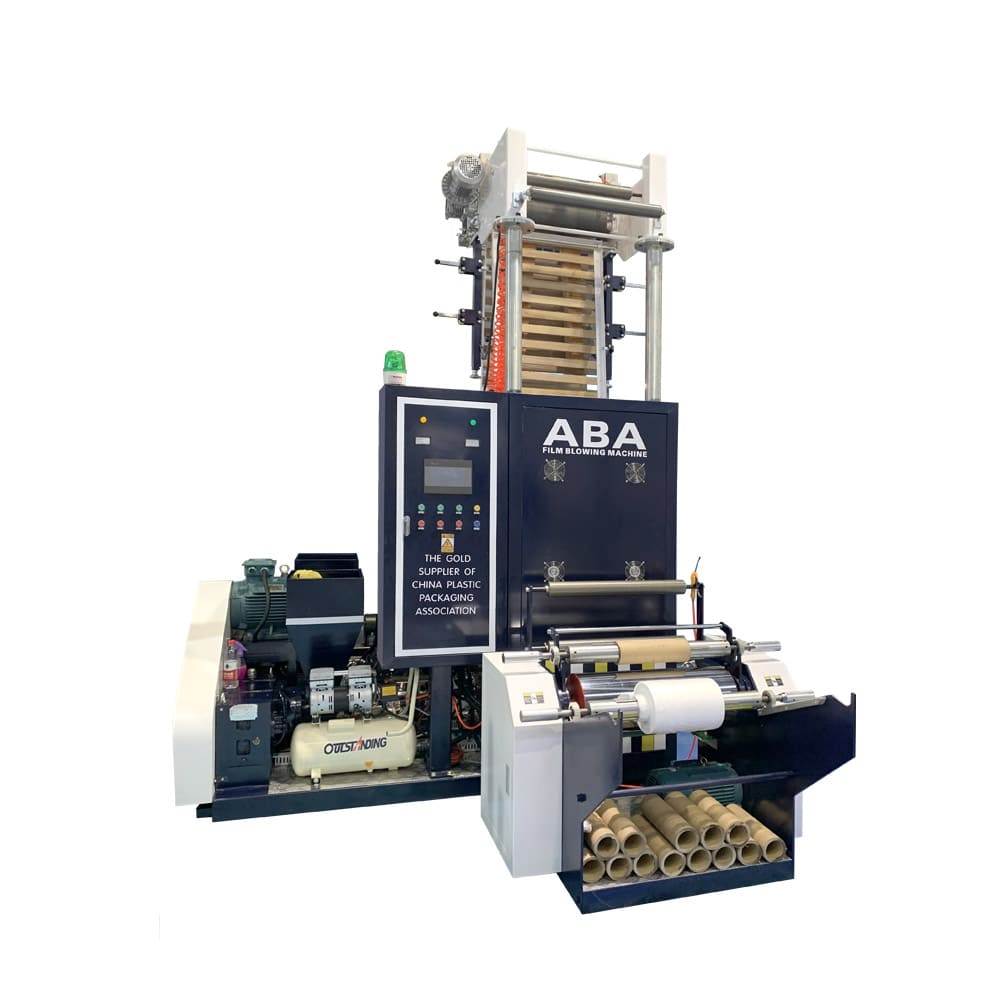
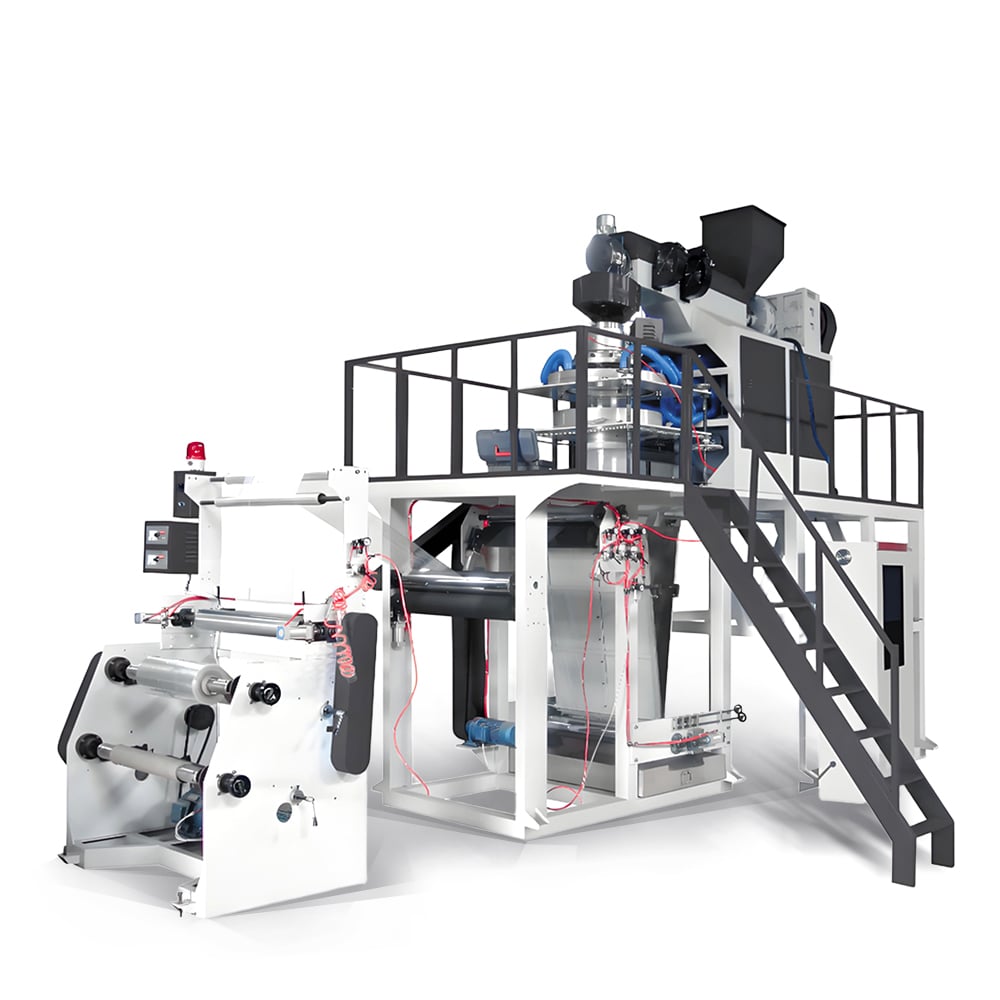
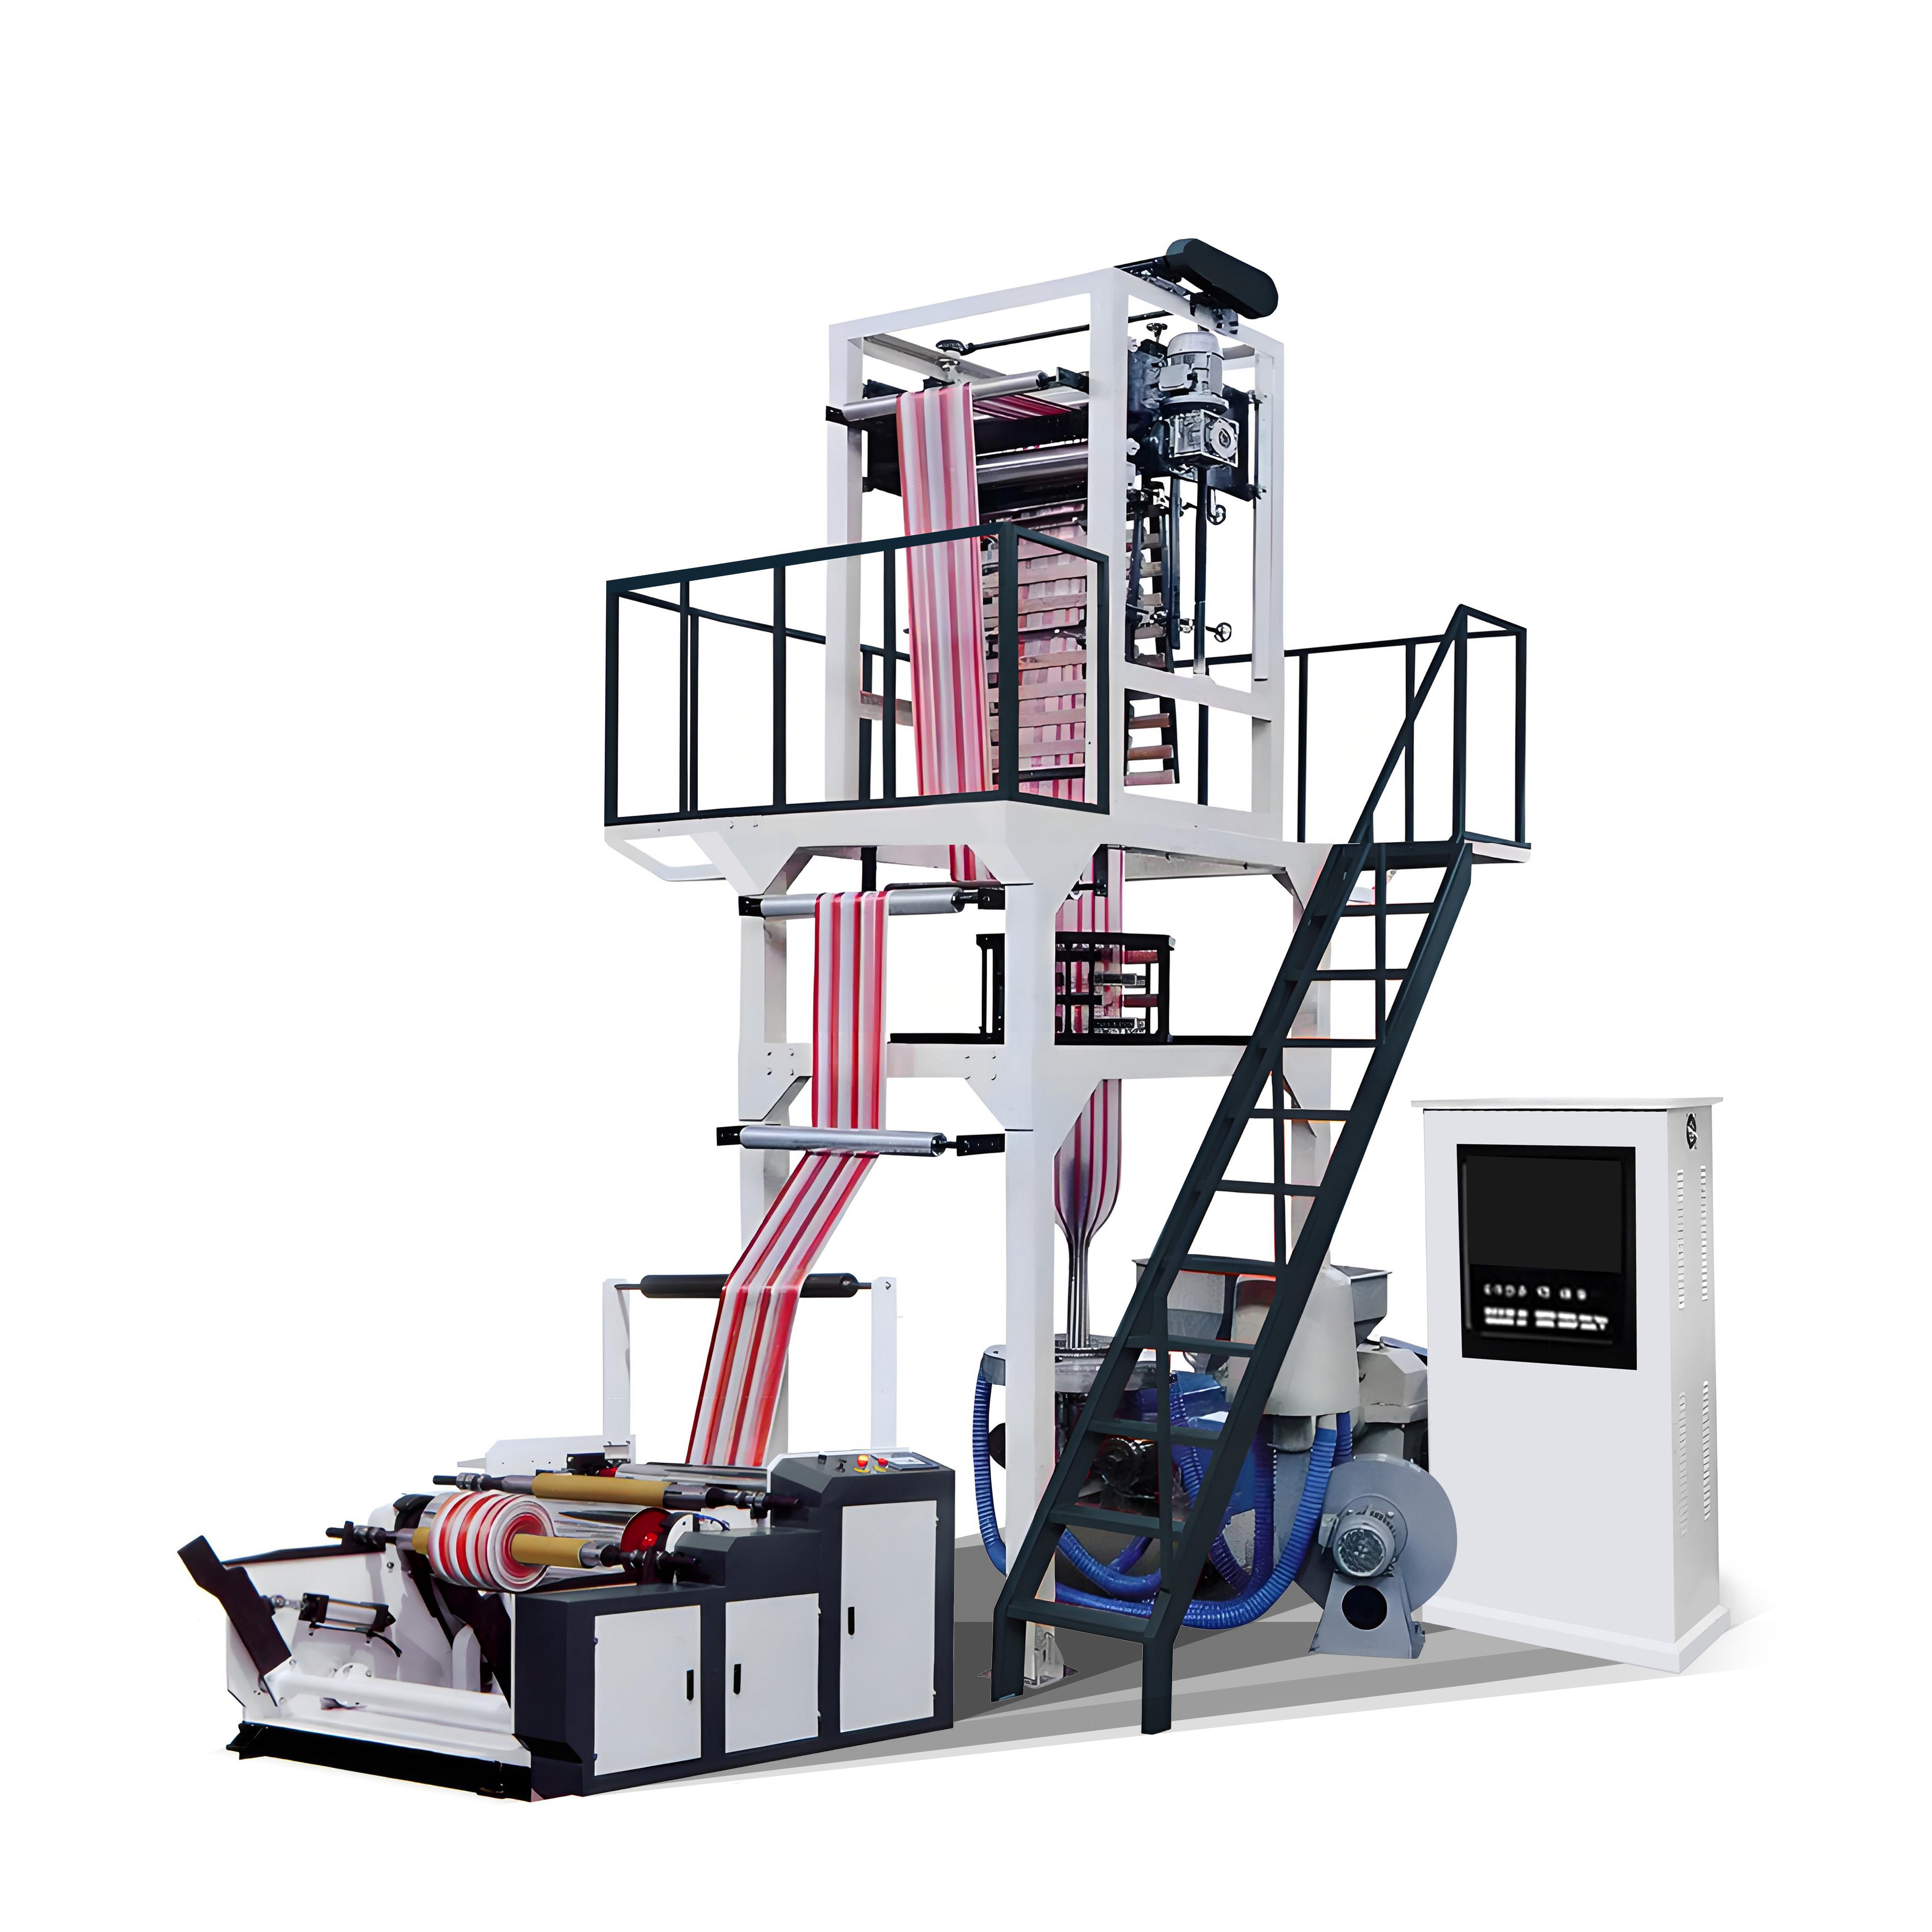
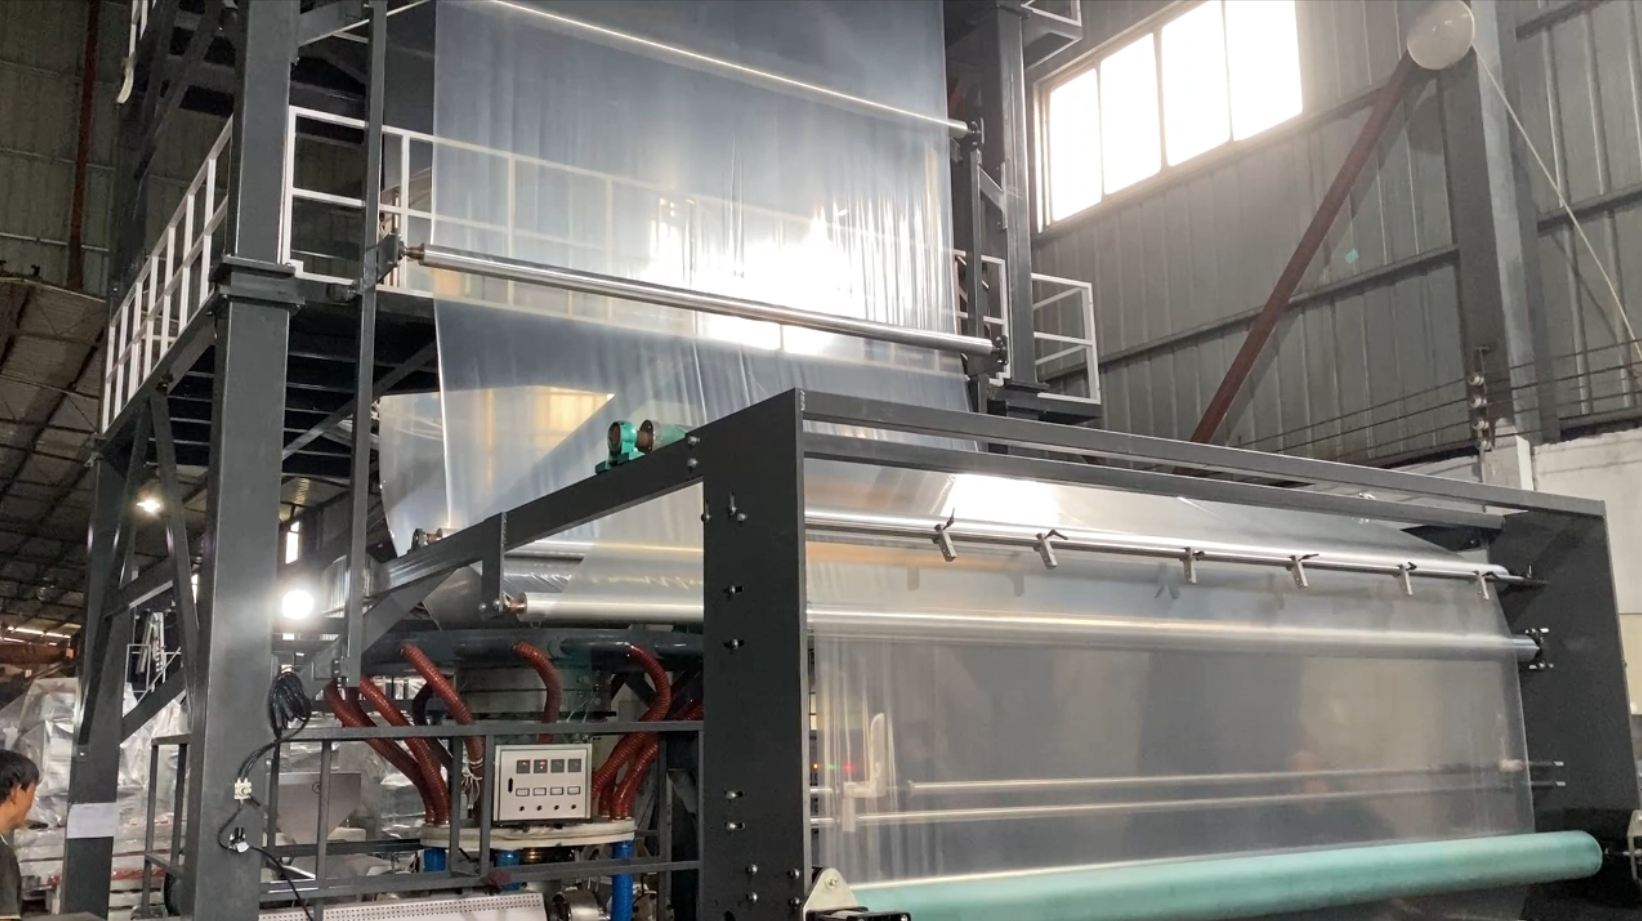
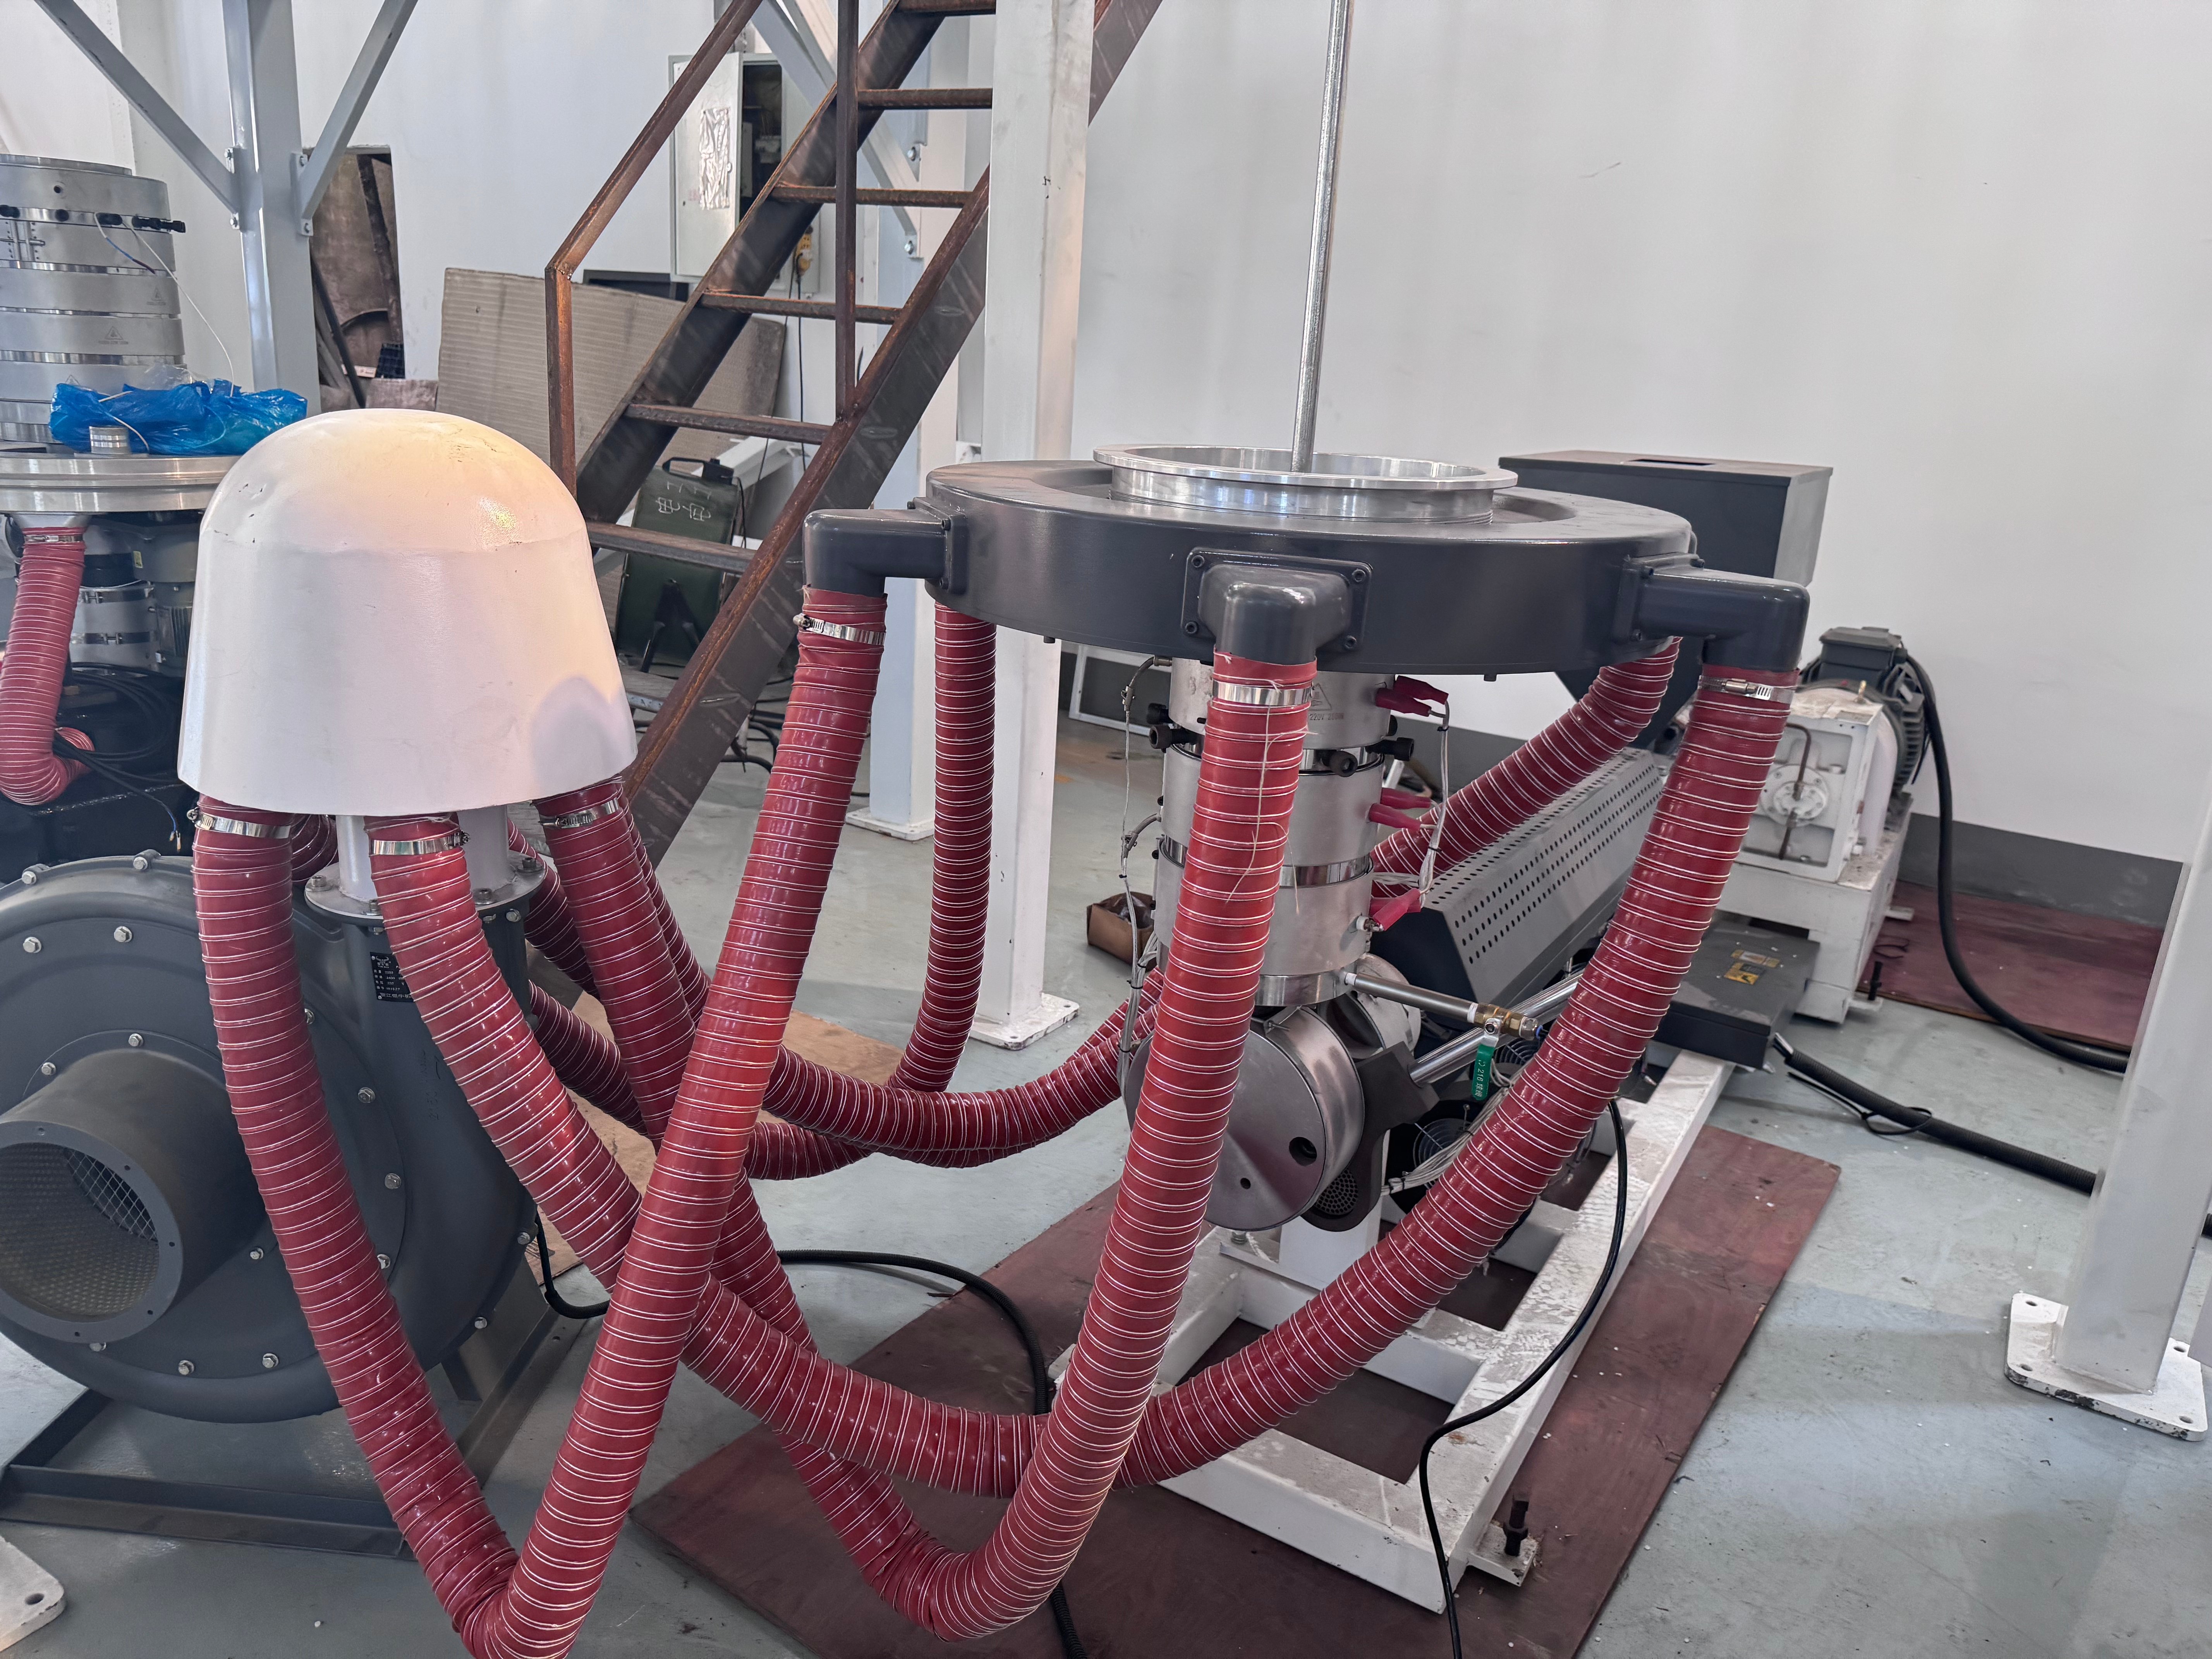
Линия замерзания при экструзии пленки методом надувания представляет собой критический этап в процессе производства пленки, на котором расплавленный полимер переходит из жидкого состояния в твердое. Это явление возникает по мере охлаждения экструдированного пузыря при его подъеме через воздушный зазор между фильерой и прижимными роликами. Понимание линии замерзания при экструзии пленки методом надувания имеет первостепенное значение для производителей, стремящихся оптимизировать качество пленки и эффективность производства. Линия замерзания при экструзии пленки методом надувания обозначает точку, в которой полимерный материал затвердевает, образуя видимую границу между прозрачными и непрозрачными участками пузыря. Эта переходная зона напрямую влияет на физические свойства пленки, включая прочность на разрыв, удлинение и оптическую прозрачность. Положение линии замерзания при экструзии пленки методом надувания зависит от ряда факторов, таких как интенсивность воздушного охлаждения, температура фильеры, диаметр пузыря и состав полимера. С технологической точки зрения линия замерзания при экструзии пленки методом надувания предполагает использование сложных систем охлаждения, предназначенных для контроля скорости теплоотвода. Современное оборудование оснащено внутренним воздушным охлаждением, внешними воздушными кольцами и специализированными системами быстрого охлаждения (quench), позволяющими точно регулировать положение линии замерзания при экструзии пленки методом надувания. Благодаря этим функциям производители могут выпускать пленки с постоянной толщиной и улучшенными механическими свойствами. Области применения знаний о линии замерзания при экструзии пленки методом надувания охватывают множество отраслей, включая упаковку, сельское хозяйство и строительство. Пленки, произведенные с оптимизированными характеристиками линии замерзания при экструзии пленки методом надувания, обладают повышенной долговечностью, улучшенной печатаемостью и более высокой эксплуатационной надежностью в сложных условиях. Контроль этого критического параметра обеспечивает стабильное качество продукции и снижает расход материала в ходе производственных циклов.
 EN