ブロー成形フィルム製造におけるフロストライン
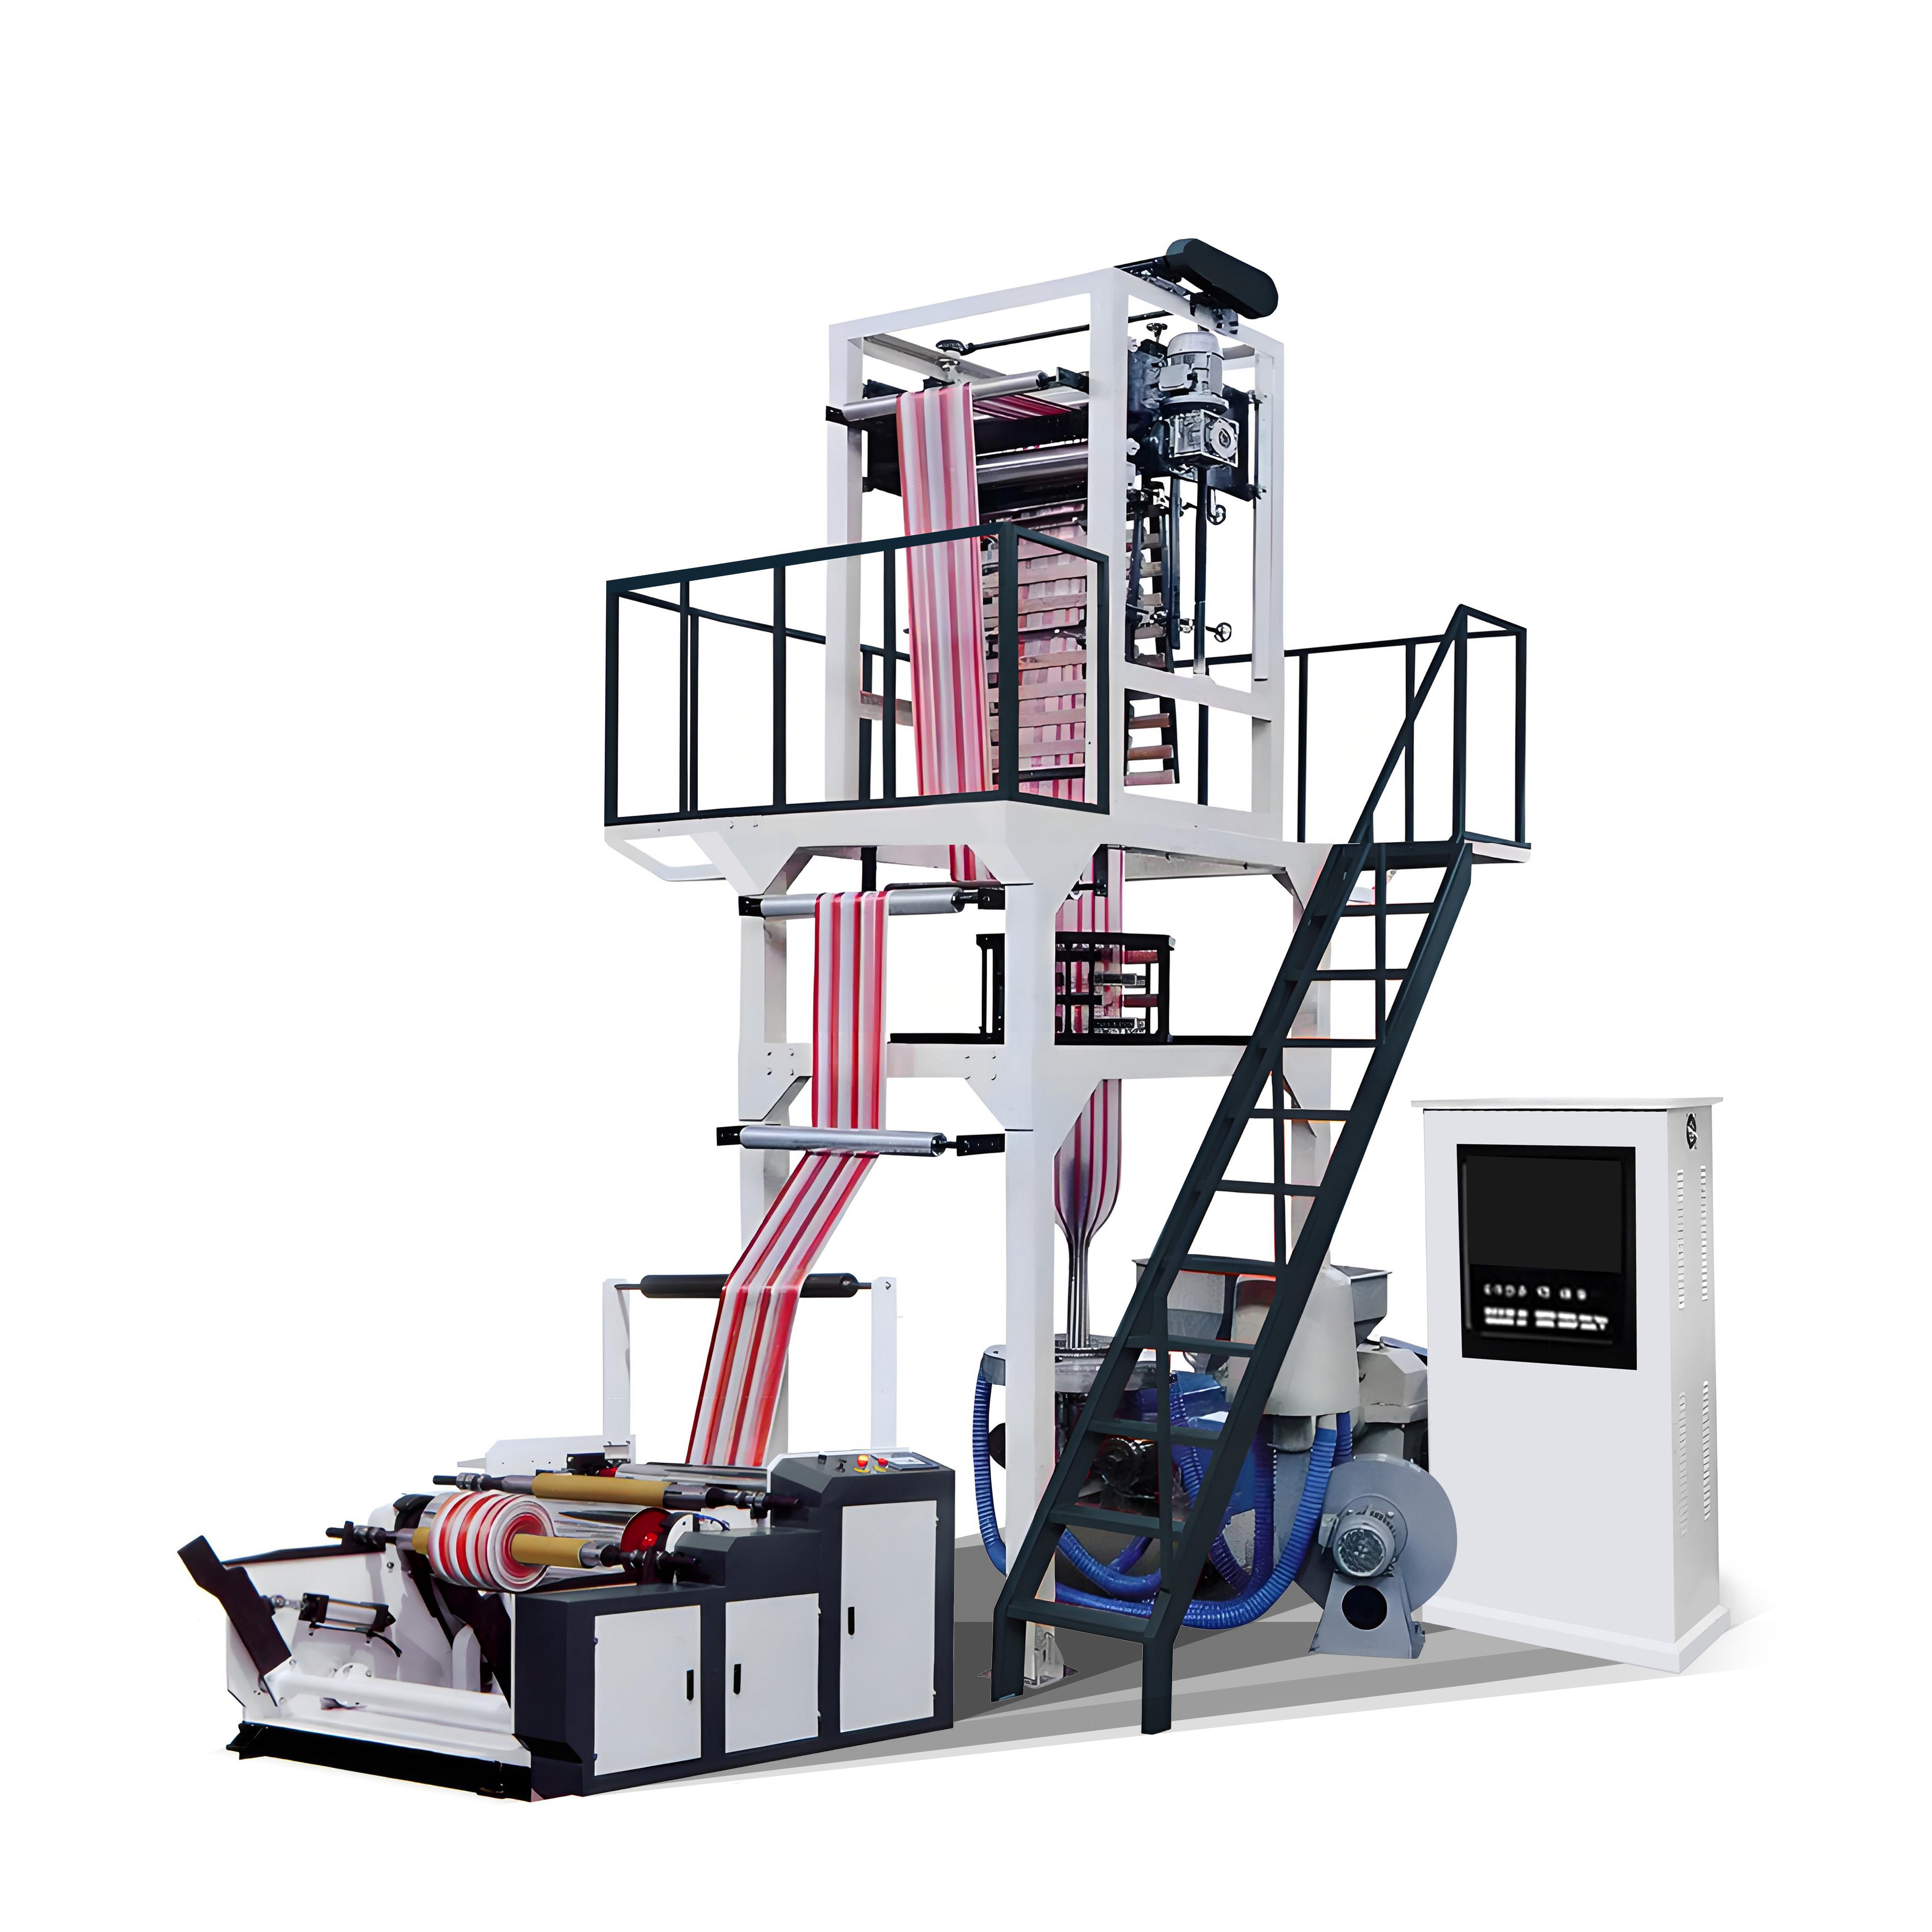
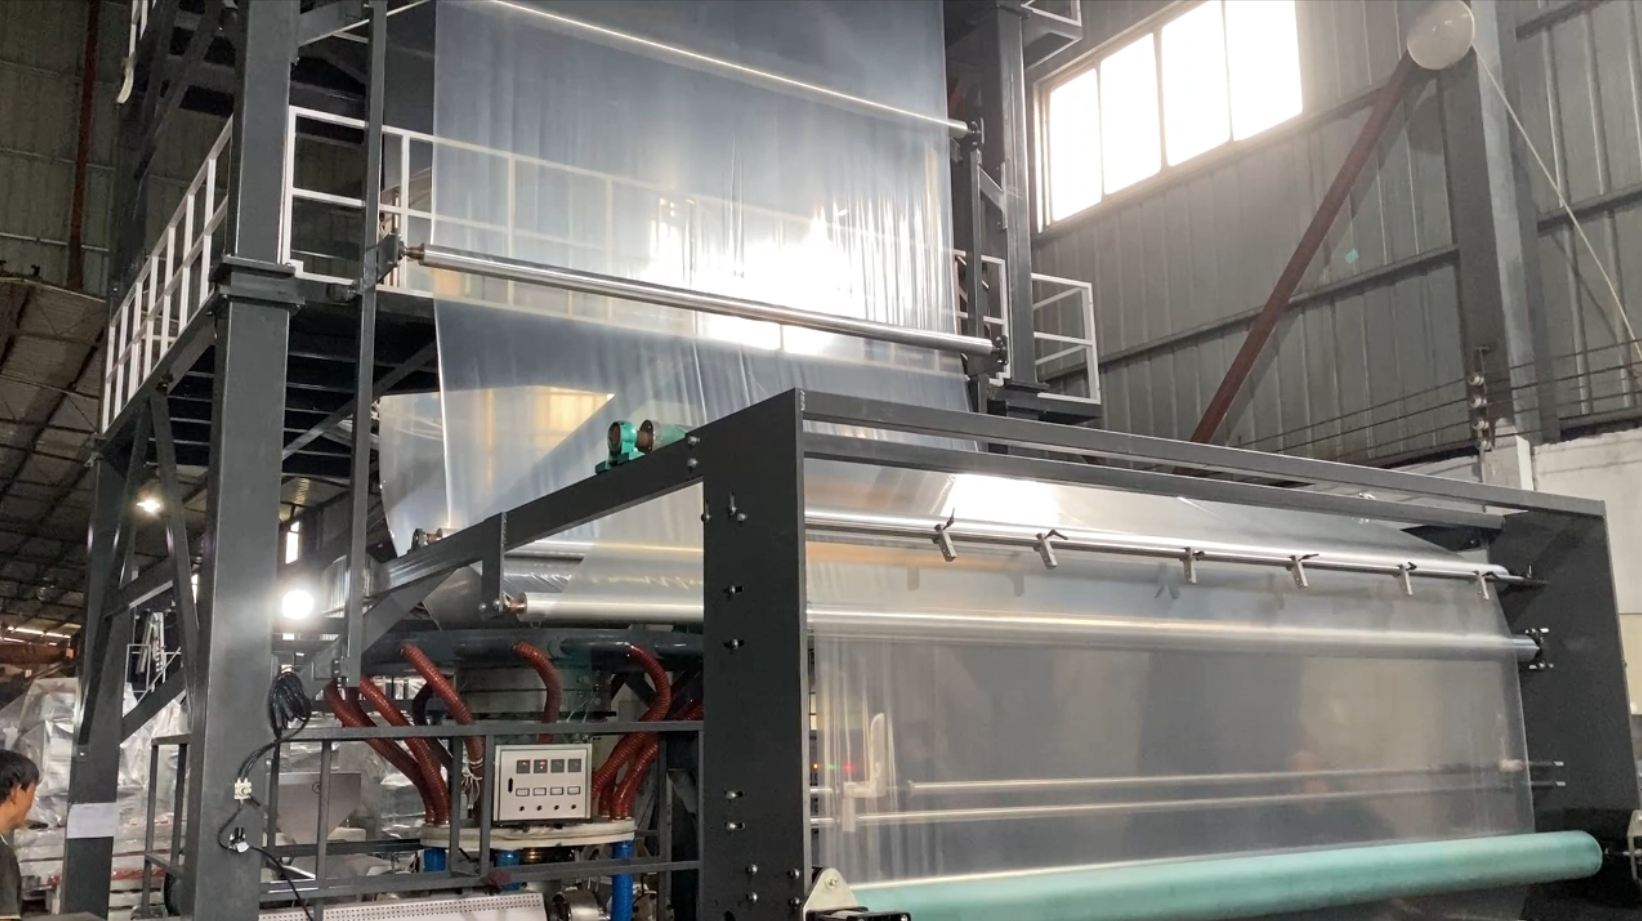
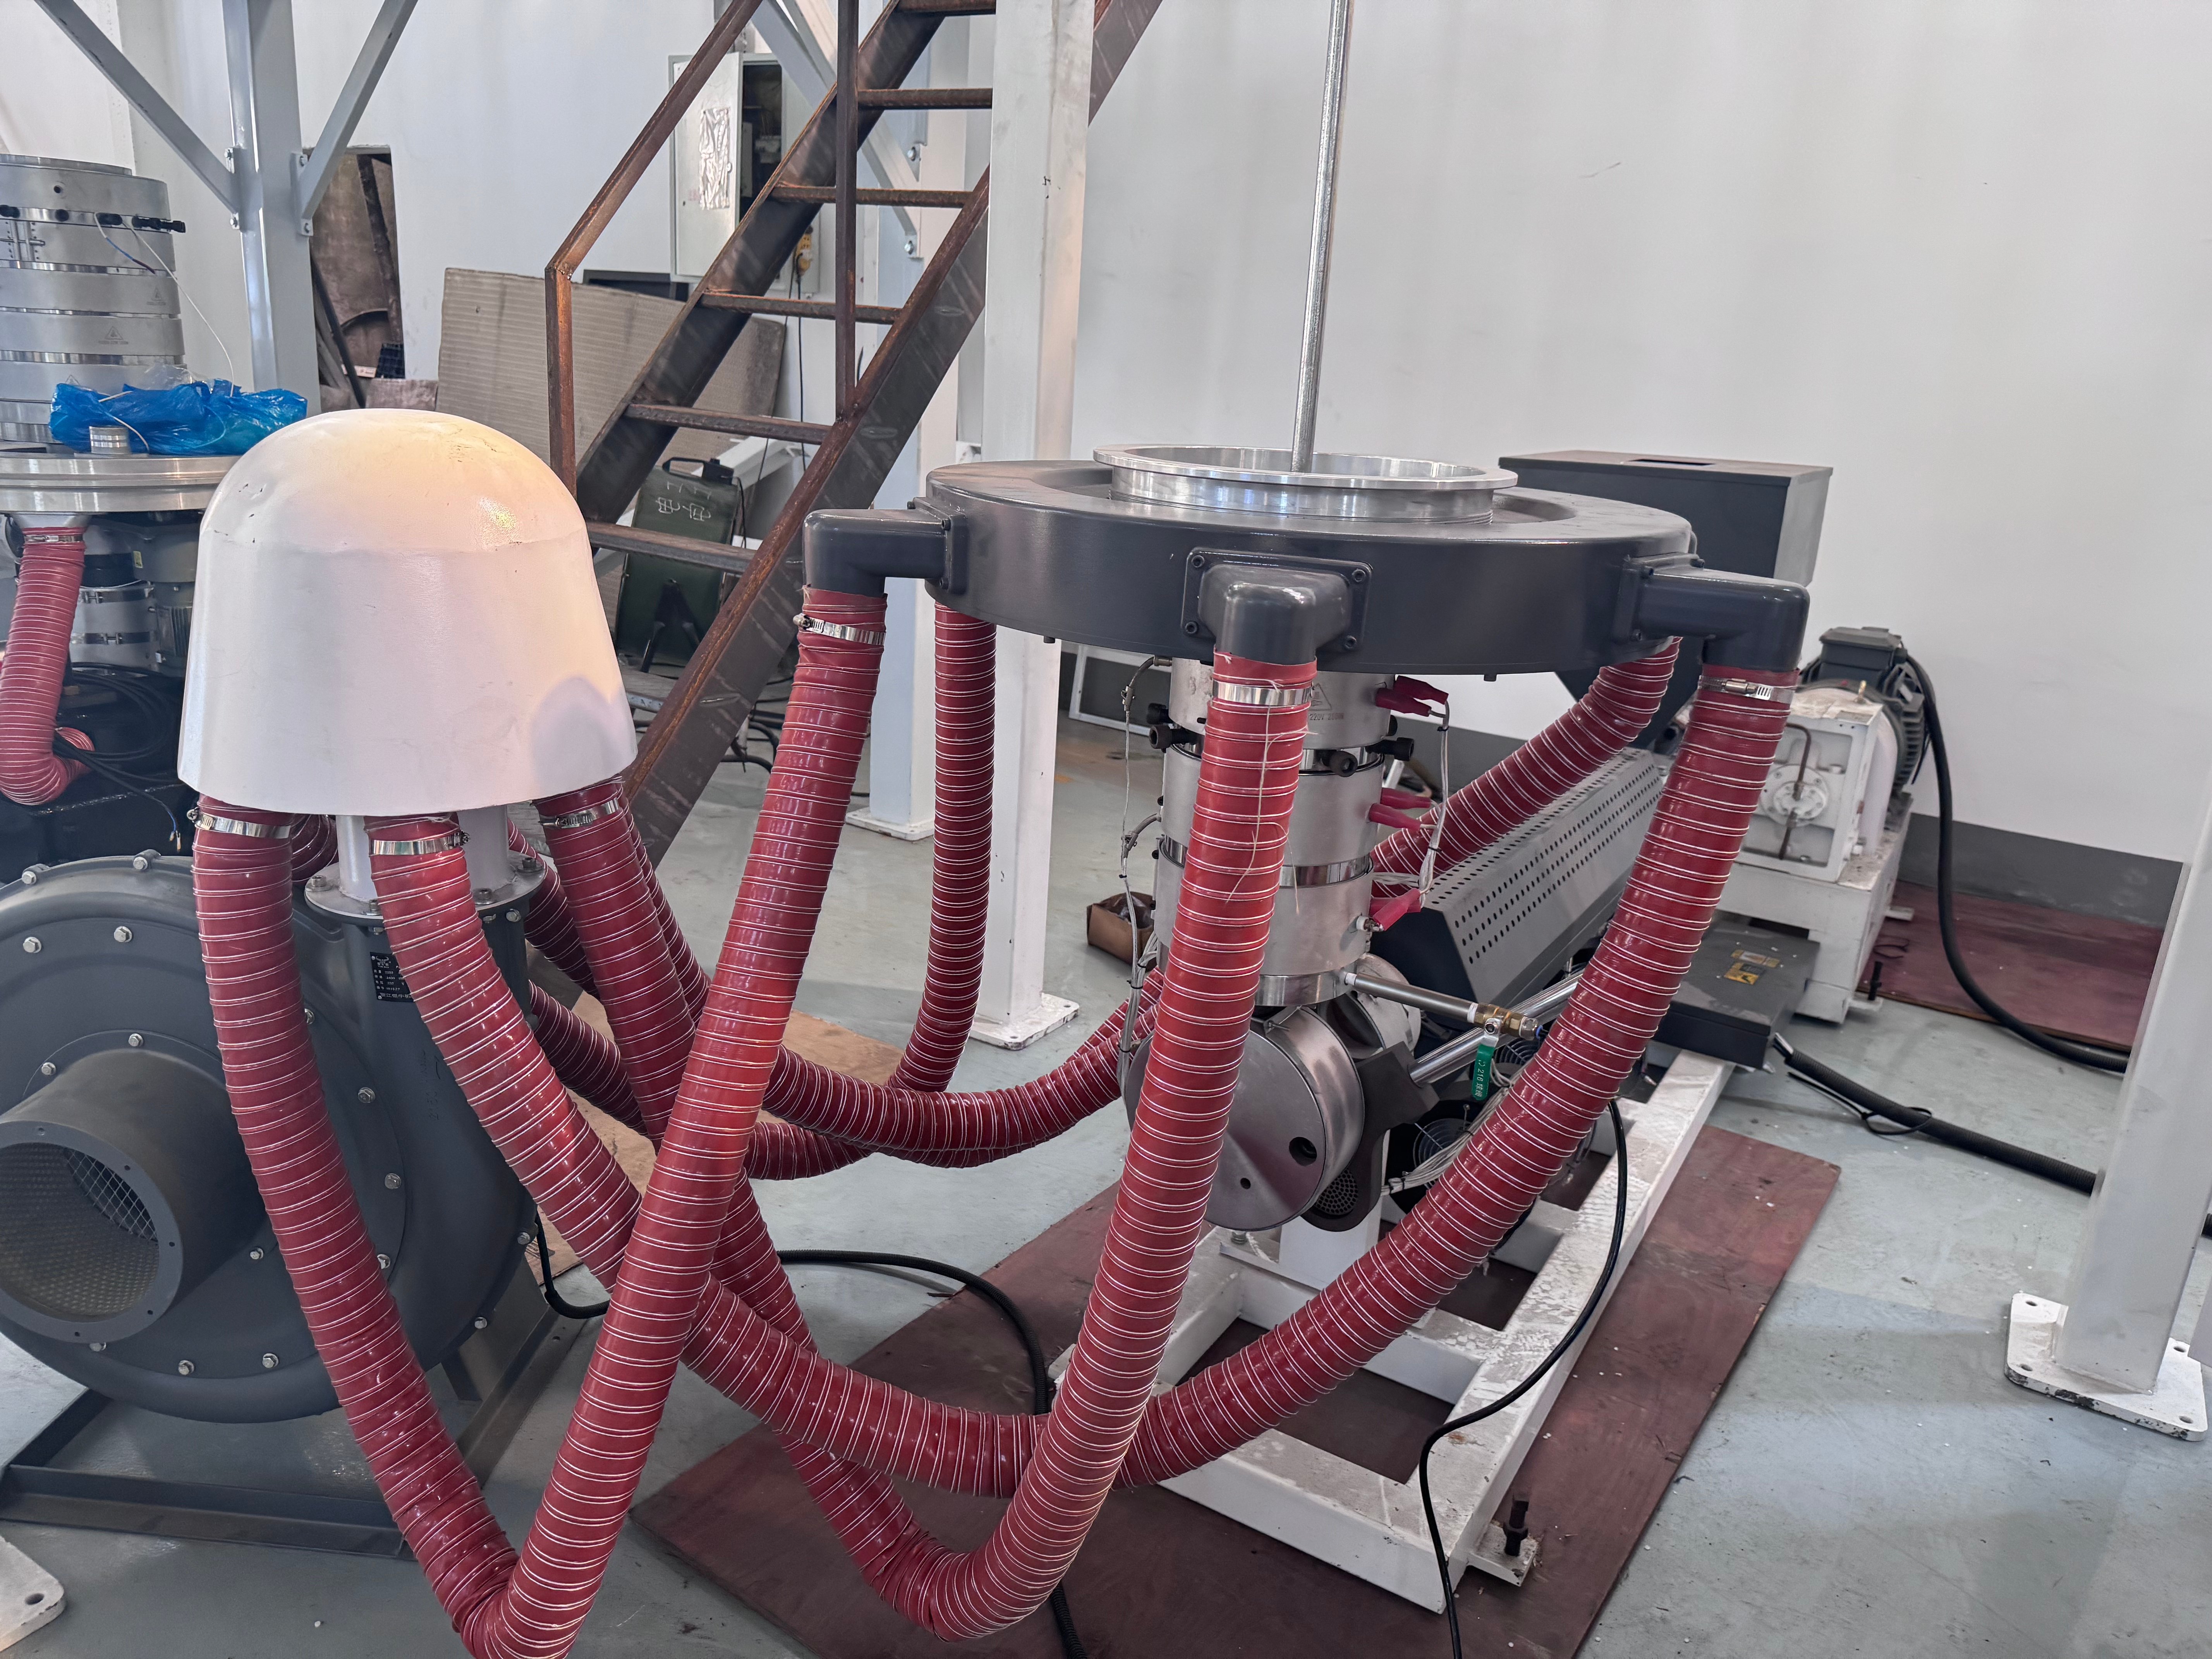
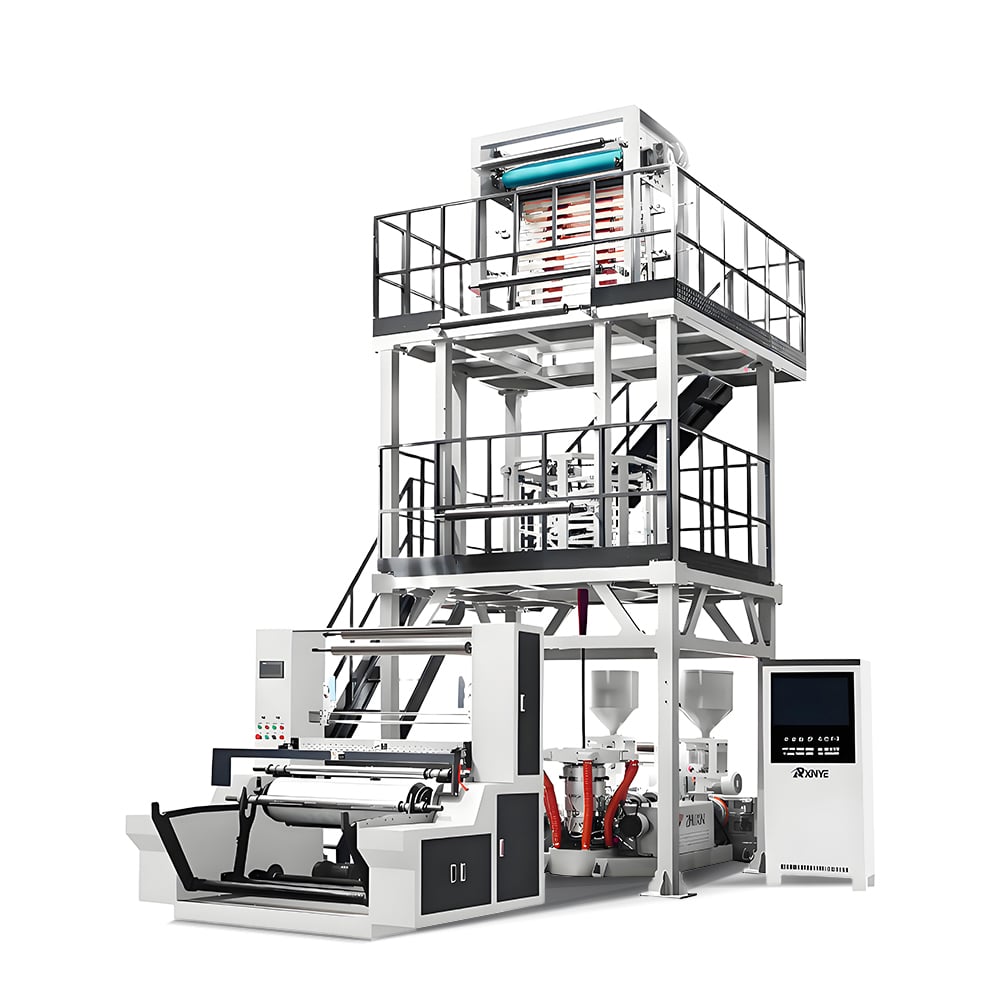
ブロー成形フィルムの押出工程におけるフロストラインは、溶融ポリマーが液体状態から固体状態へと移行するという、フィルム製造プロセス上の極めて重要な段階を示します。この現象は、ダイとニップローラーの間にある空気ギャップを上昇する際、押出されたバブルが冷却されることで生じます。ブロー成形フィルムの押出工程におけるフロストラインを理解することは、フィルム品質および生産効率の最適化を目指すメーカーにとって不可欠です。フロストラインとは、ポリマー材料が固化し始める位置であり、バブル表面において透明部と不透明部とを視覚的に分ける境界線として現れます。この遷移領域は、引張強度、伸び率、光学的透明性など、フィルムの物理的特性に直接影響を与えます。フロストラインの位置は、空冷の強さ、ダイ温度、バブル径、ポリマー組成など、さまざまな要因によって左右されます。技術的には、フロストラインの位置制御には、放熱速度を精密に調整するための高度な冷却システムが関与しています。最新の装置では、内側からの空冷、外側用エアリング、および専用のクエンチシステムなどを組み合わせ、フロストラインの位置をきめ細かく制御できるようになっています。これにより、厚みのばらつきが少なく、優れた機械的特性を備えたフィルムの安定した生産が可能になります。フロストラインに関する知見は、包装、農業、建設など多様な産業分野で応用されています。フロストラインを最適化して製造されたフィルムは、耐久性に優れ、印刷適性が向上し、過酷な環境下でも高い性能を発揮します。この重要なパラメーターを適切に制御することで、製品品質の一貫性が確保され、生産工程における材料ロスも低減されます。