лінія замерзання в процесі екструзії надутого плівкового матеріалу
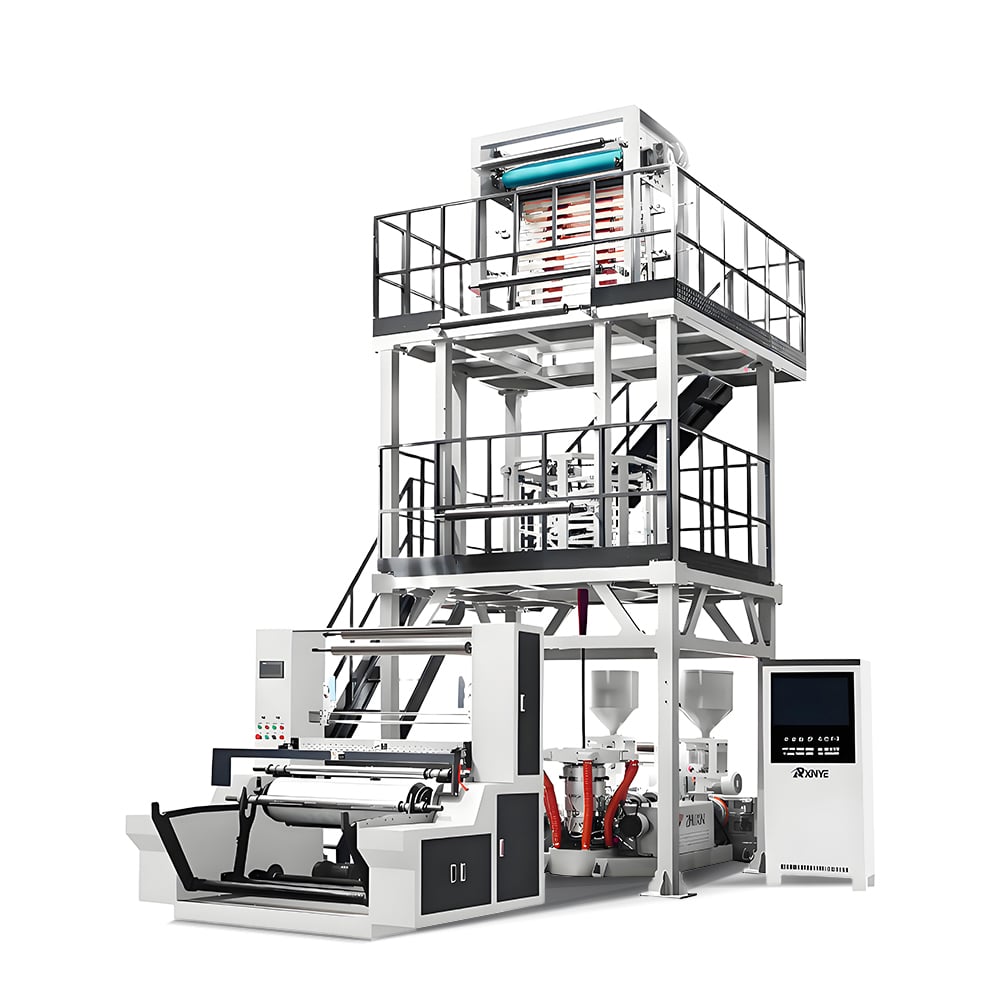
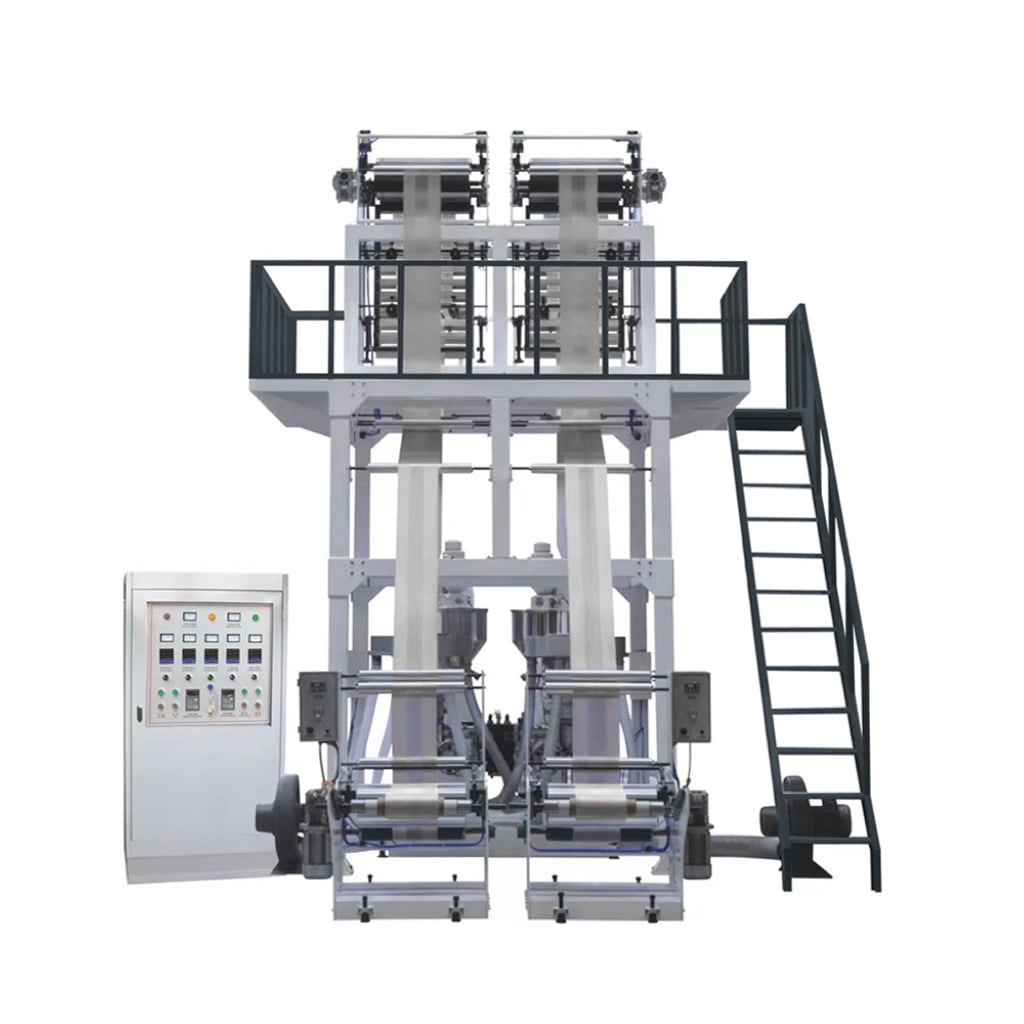
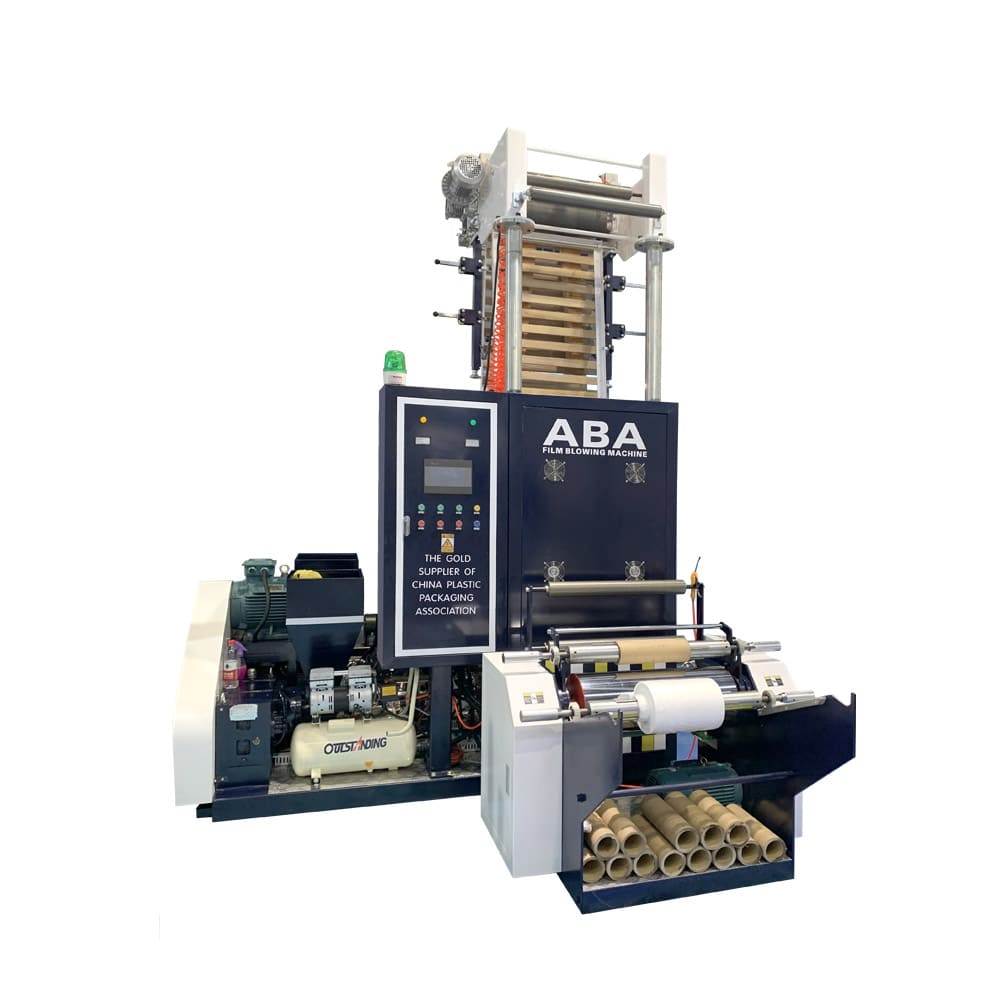
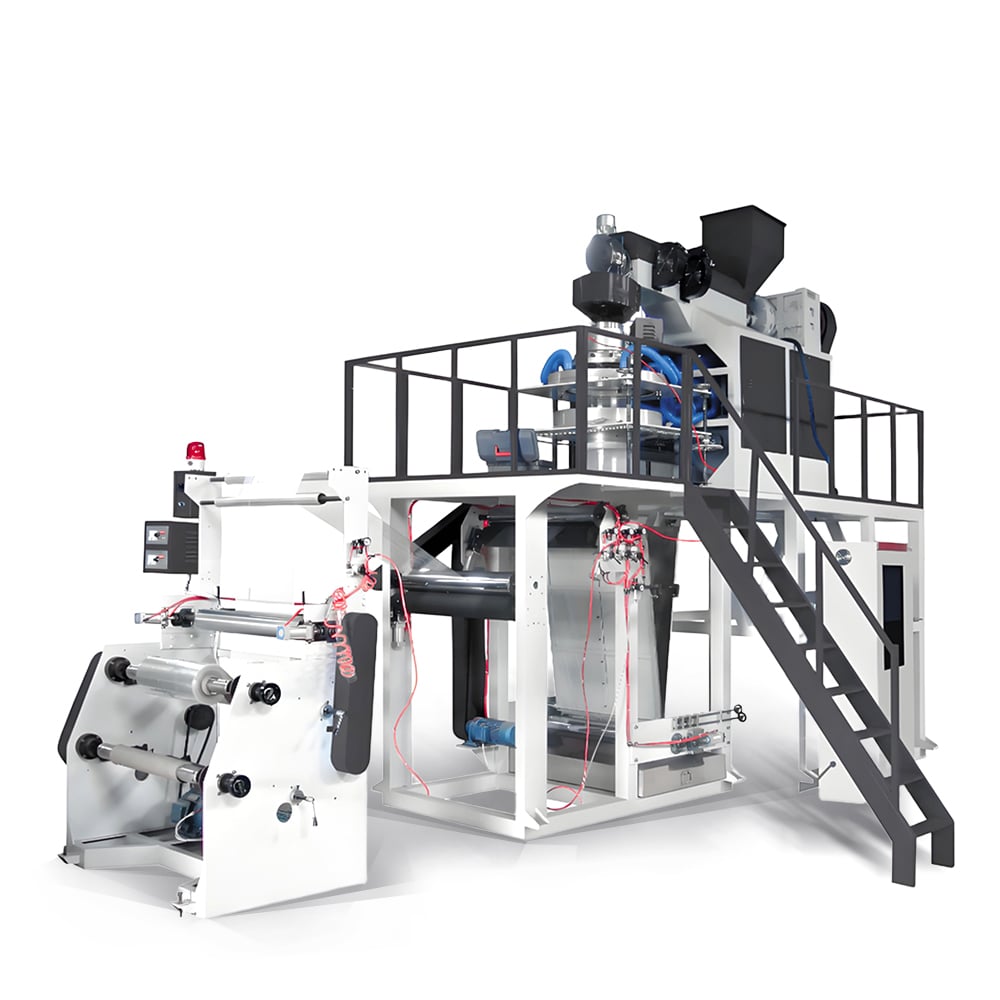
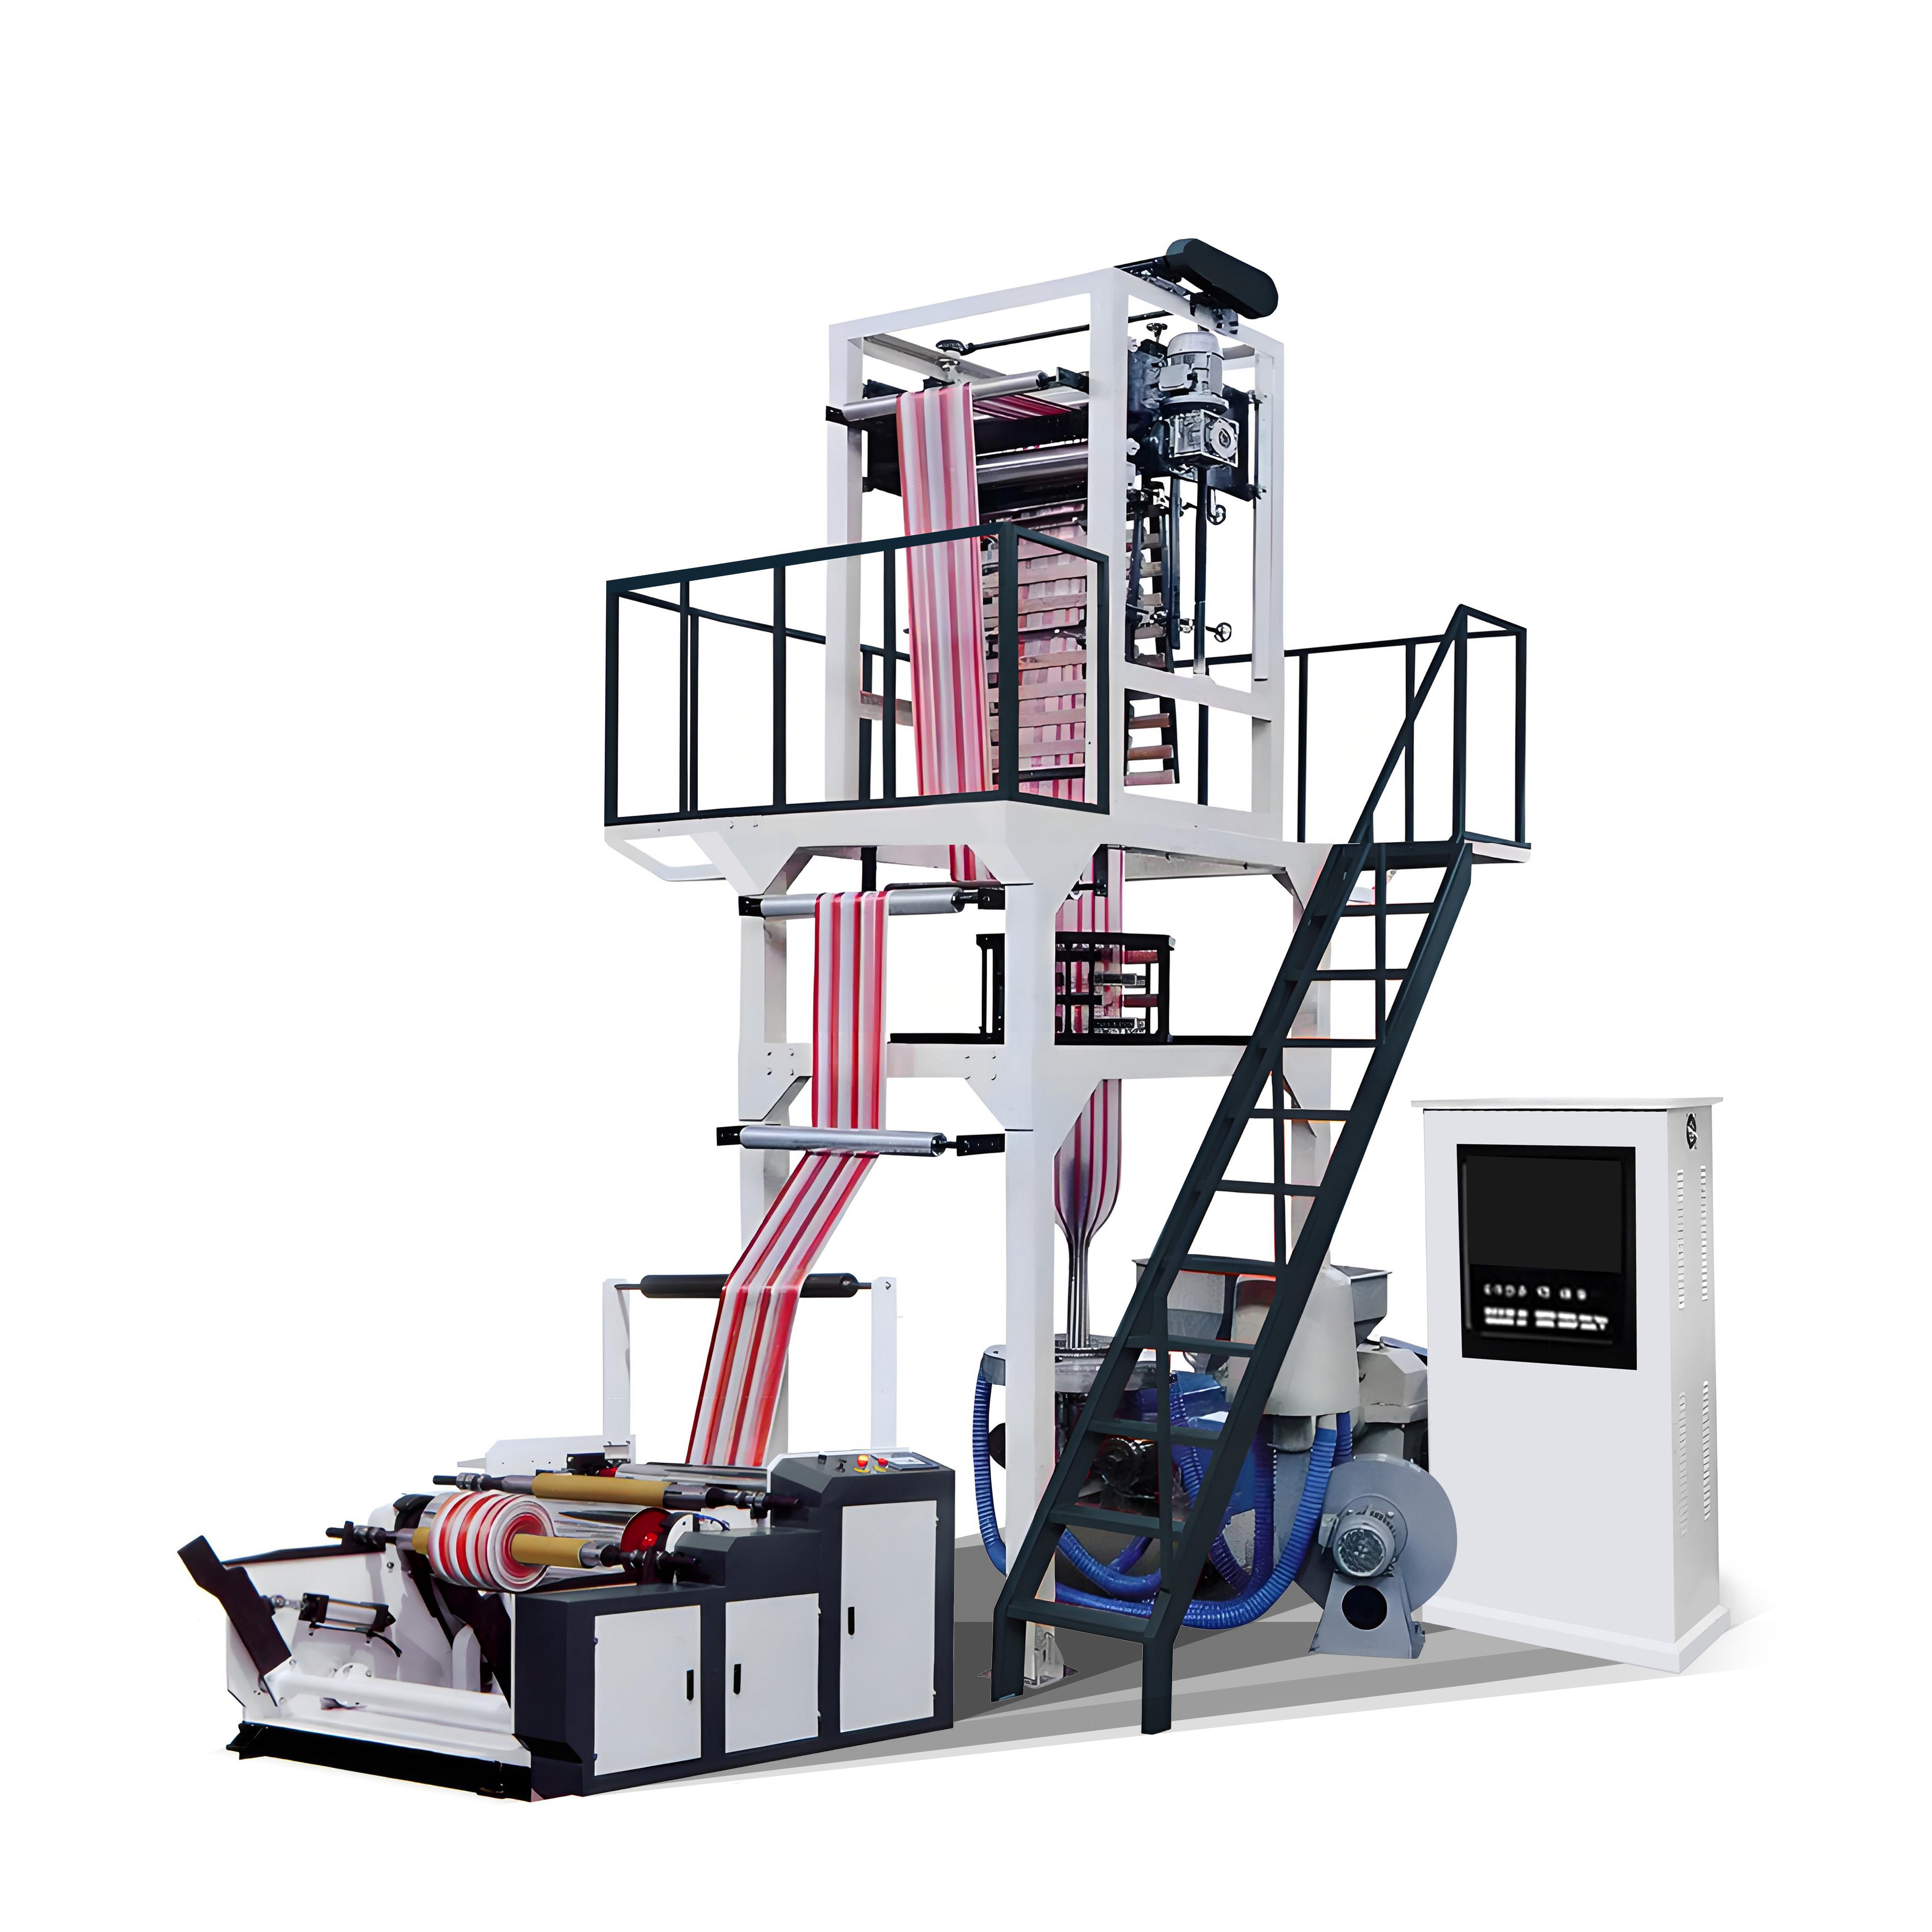
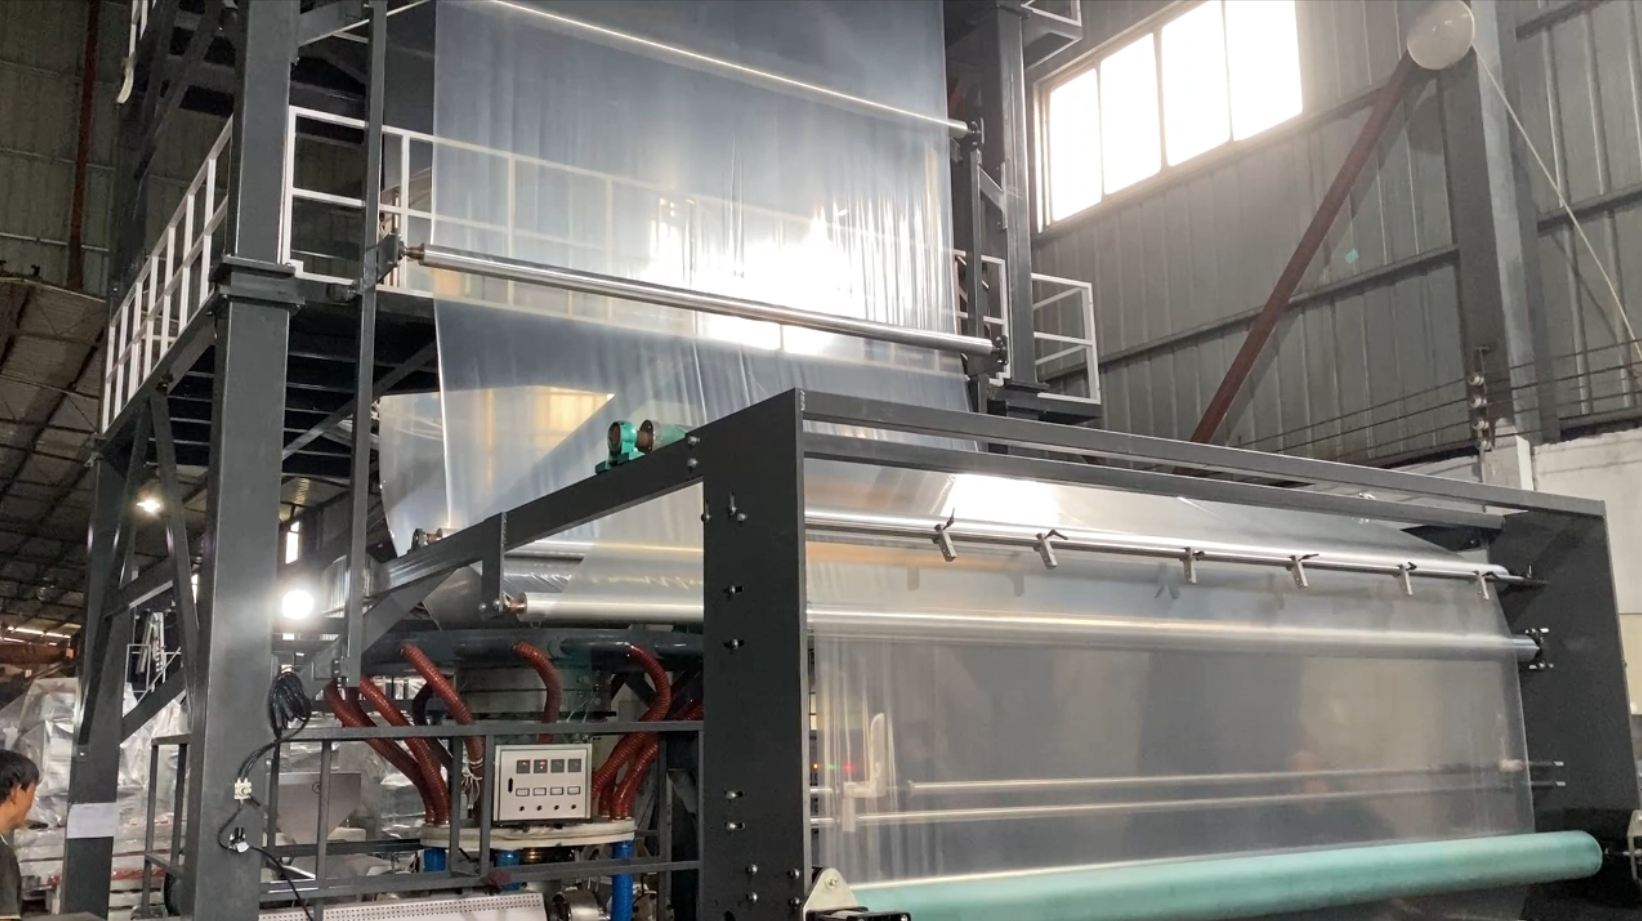
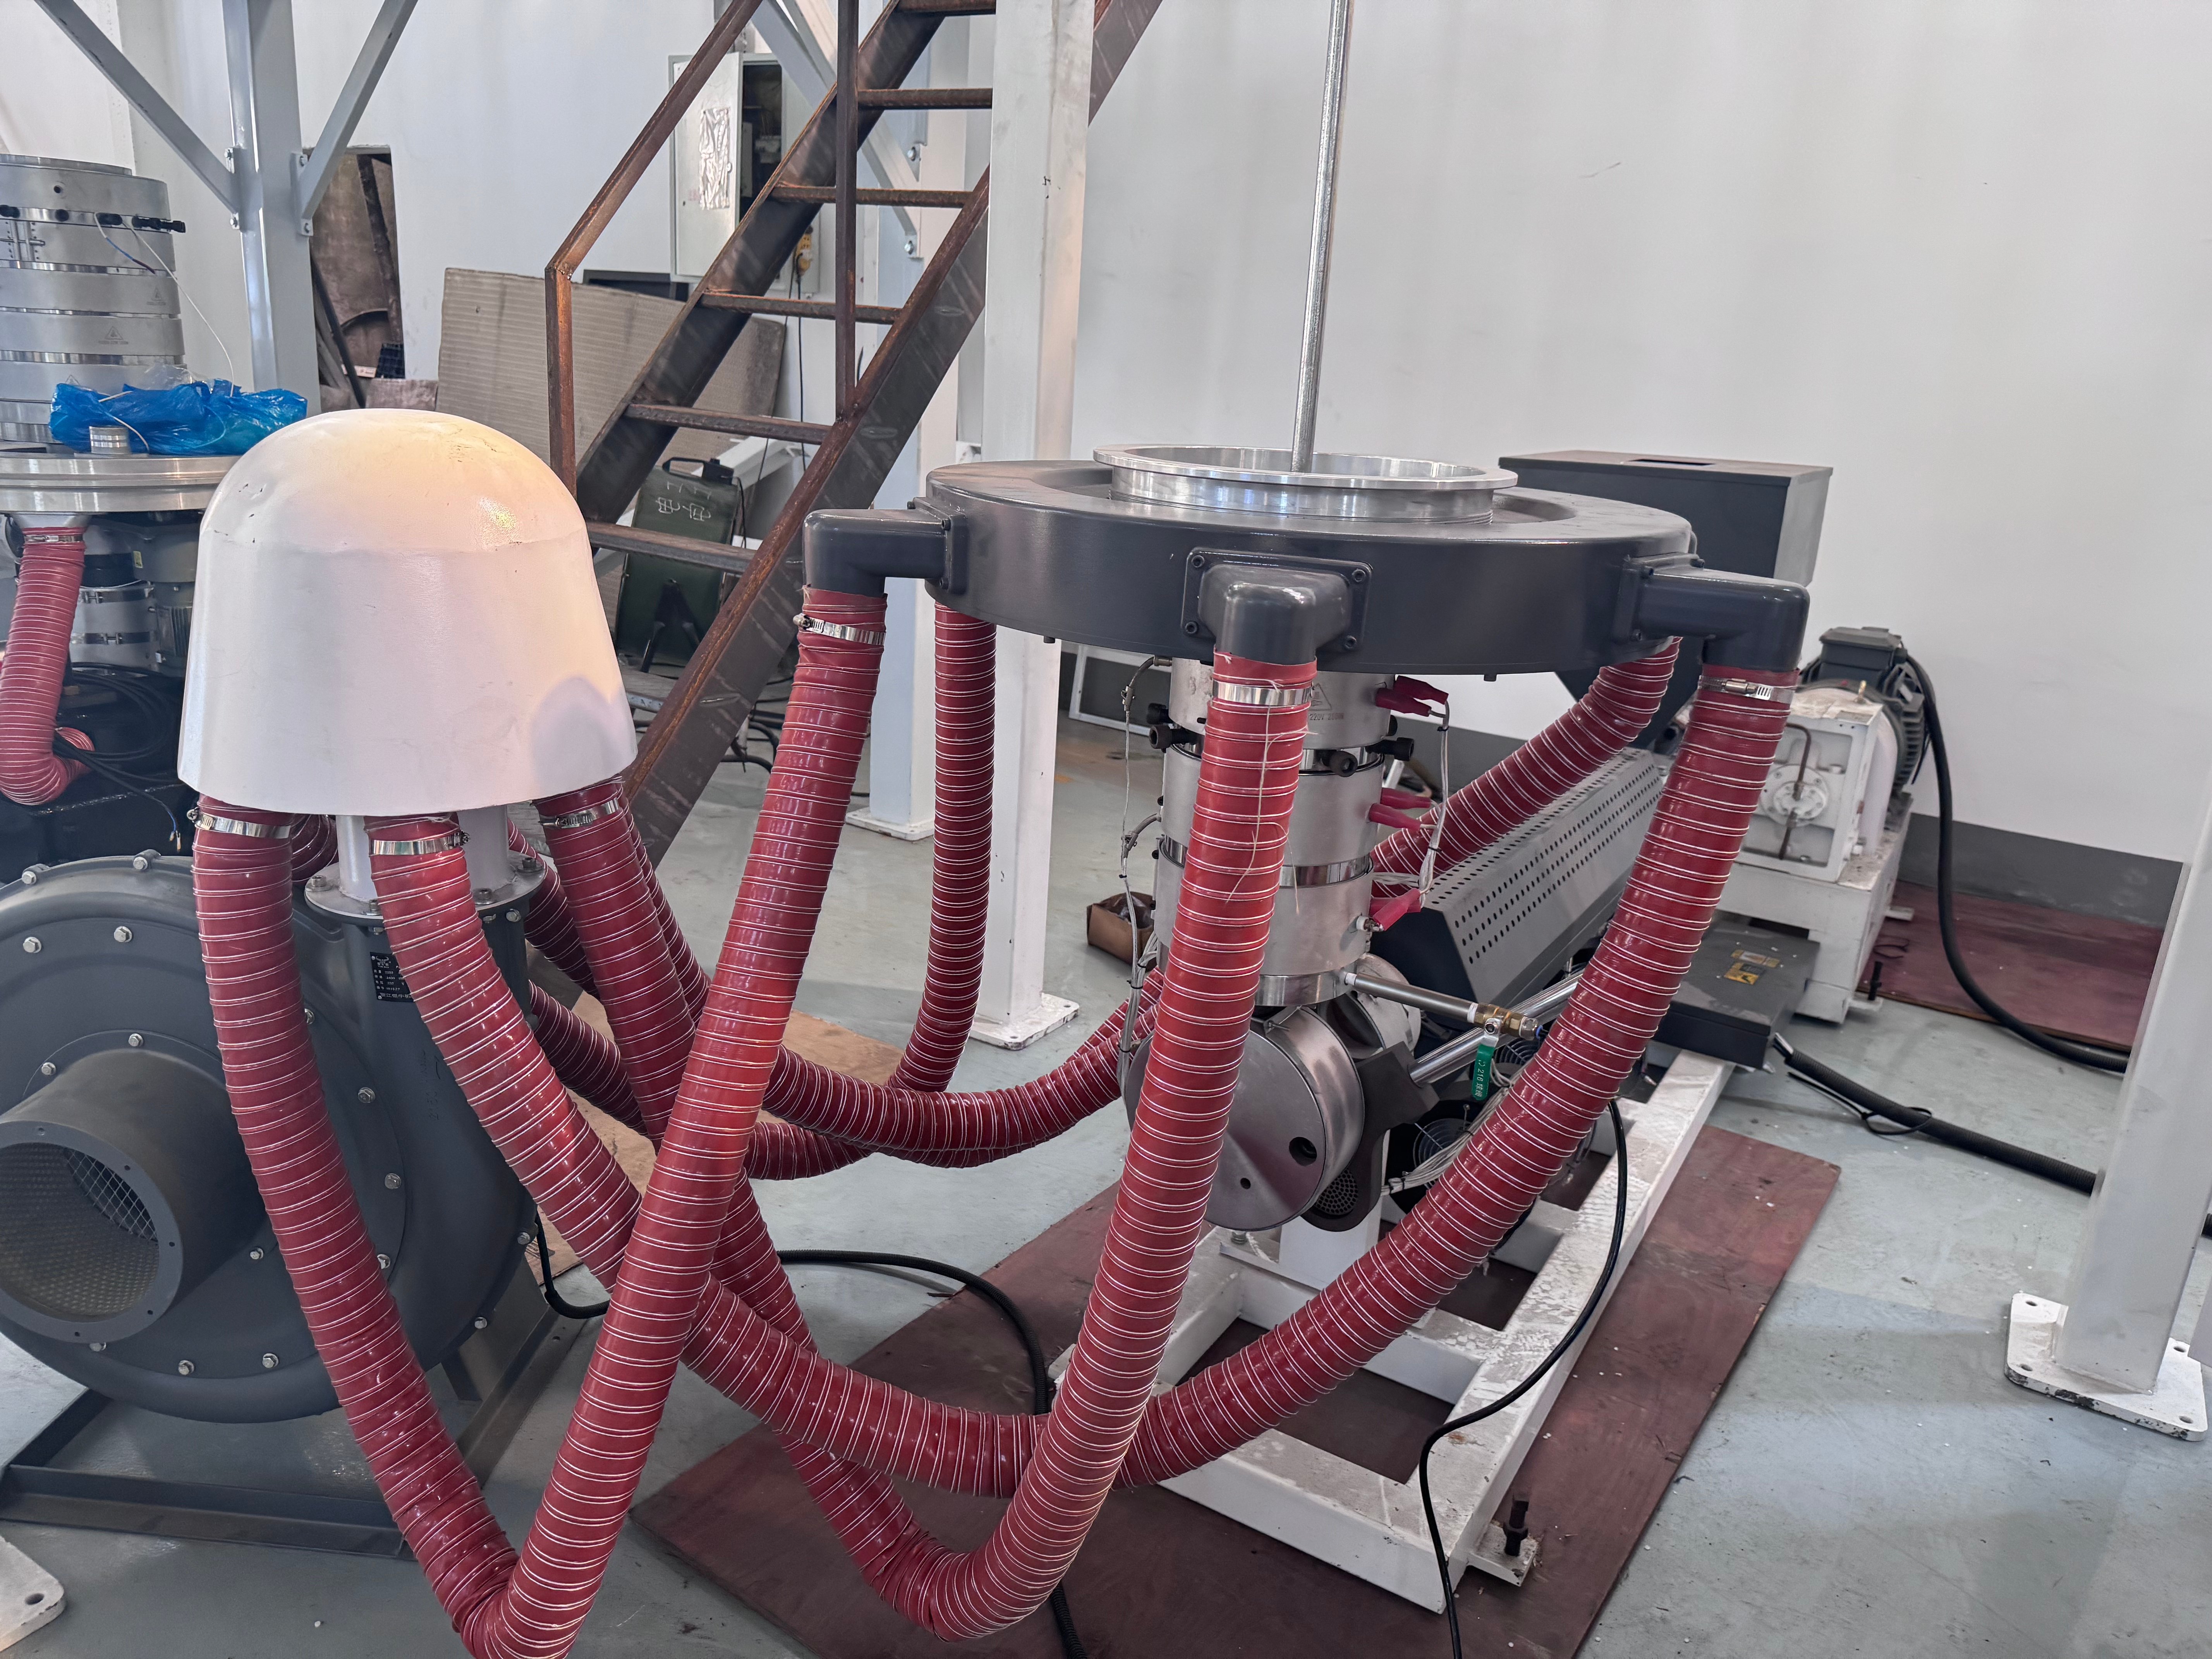
Лінія замерзання в процесі екструзії плівки методом надування є критичним етапом у виробництві плівки, на якому розплавлений полімер переходить із рідкого стану в твердий. Це явище виникає, коли надута бульбашка охолоджується під час підйому через повітряний проміжок між формуючою матрицею та прижимними валами. Розуміння лінії замерзання в процесі екструзії плівки методом надування є обов’язковим для виробників, які прагнуть оптимізувати якість плівки та ефективність виробництва. Лінія замерзання в процесі екструзії плівки методом надування вказує на точку, де полімерний матеріал затвердіває, утворюючи видиму межу між прозорими та непрозорими ділянками бульбашки. Ця зона переходу безпосередньо впливає на фізичні властивості плівки, зокрема на межу міцності при розтягуванні, подовження та оптичну прозорість. Положення лінії замерзання в процесі екструзії плівки методом надування залежить від різних чинників, таких як інтенсивність повітряного охолодження, температура матриці, діаметр бульбашки та склад полімеру. З технологічної точки зору, лінія замерзання в процесі екструзії плівки методом надування передбачає застосування складних систем охолодження, призначених для контролю швидкості відведення тепла. Сучасне обладнання включає внутрішнє повітряне охолодження, зовнішні повітряні кільця та спеціалізовані системи швидкого охолодження (quench), що дозволяють точно регулювати положення лінії замерзання в процесі екструзії плівки методом надування. Ці можливості дають виробникам змогу випускати плівки зі стабільною товщиною та покращеними механічними властивостями. Застосування знань про лінію замерзання в процесі екструзії плівки методом надування охоплює кілька галузей, зокрема упаковку, сільське господарство та будівництво. Плівки, виготовлені з оптимізованими параметрами лінії замерзання в процесі екструзії плівки методом надування, мають вищу стійкість, покращену здатність до друку та підвищену продуктивність у складних умовах експлуатації. Контроль цього критичного параметра забезпечує сталість якості продукції та зменшує витрати матеріалу протягом виробничих циклів.
 EN